- Англійська
- Французька
- Німецька
- Португальська
- Іспанська
- Російська
- Японська
- Корейська
- Арабська
- Грецька
- Німецька
- Турецька
- Італійська
- Данська
- Румунська
- Індонезійська
- Чеська
- Африкаанс
- Шведська
- Польська
- Баскська
- Каталонська
- есперанто
- Хінді
- Лаоська
- Албанська
- Амхарська
- Вірменська
- Азербайджанська
- білоруський
- Індія
- Боснійська
- Болгарська
- кебуано
- чічева
- корсіканец
- Хорватська
- Нідерландська
- Естонська
- Філіппінська
- Фінська
- фриз
- Галісійська
- Грузинська
- Гуджараті
- Гаїтянський
- хауса
- гавайський
- Іврит
- хмонг
- Угорська
- Ісландська
- ігбо
- Яванська
- Каннада
- Казахська
- Кхмерська
- Курдська
- киргизький
- Latin
- Латвійська
- Литовська
- Люксембу..
- Македонська
- малагасієць
- малайський
- Малаялам
- Мальтійська
- маорі
- Маратхі
- Монгольська
- Бірманська
- Непальська
- норвежець
- Пушто
- Перська
- панджабі
- Сербська
- сесото
- Сінгальська
- Словацька
- Словенська
- Сомалійська
- Самоа
- Шотландський гельський
- Shona
- Sindhi
- Суданська
- Суахілі
- таджицький
- Тамільська
- Телугу
- Тайська
- Українська
- Урду
- Узбецька
- В'єтнамська
- Валлійська
- коса
- ідиш
- йоруба
- Зулуська
Як вибрати найкращий різьбовий фланець для потреб вашого проекту
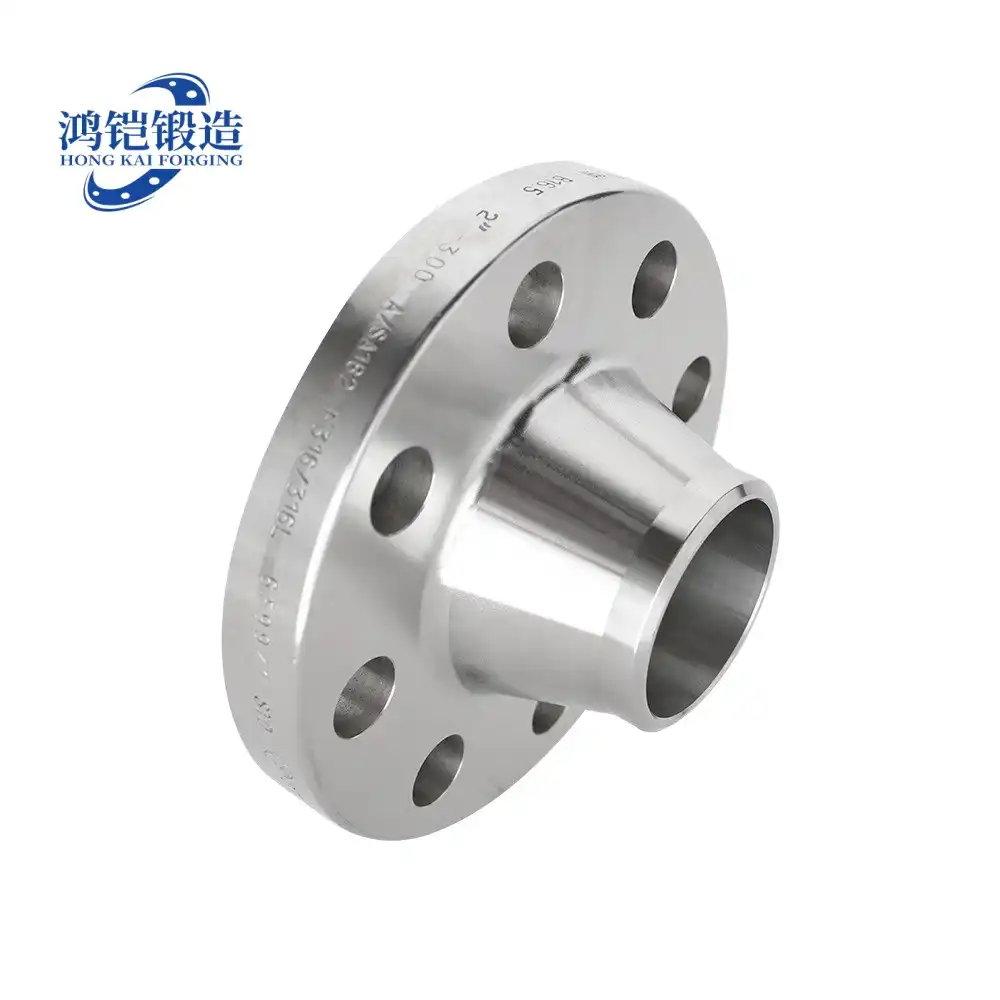
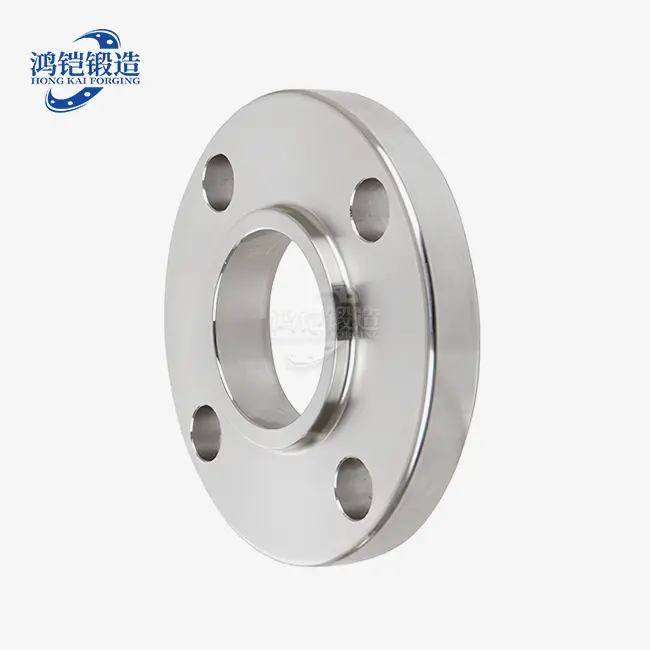
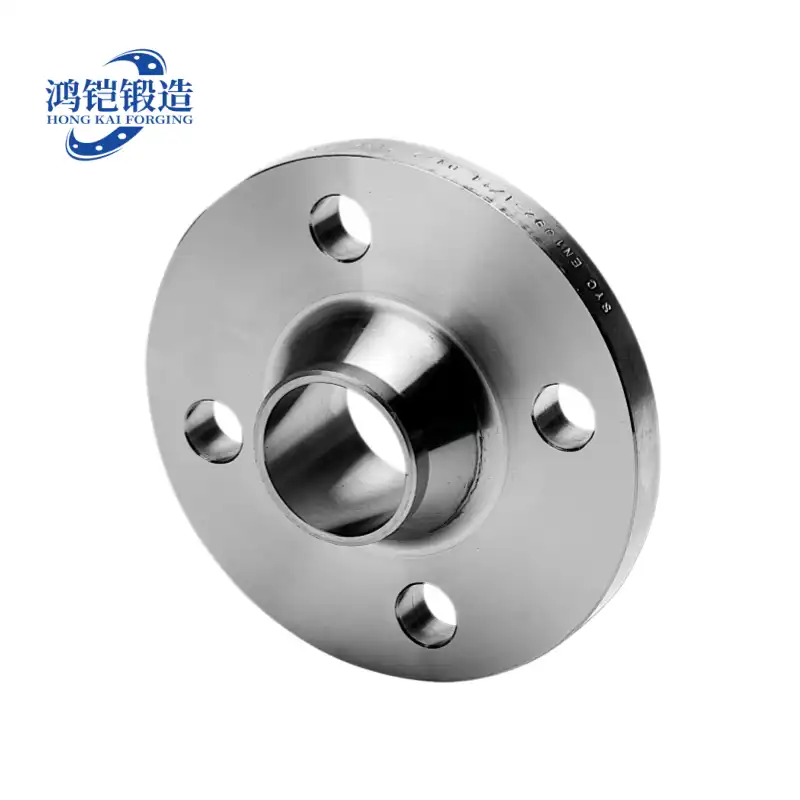
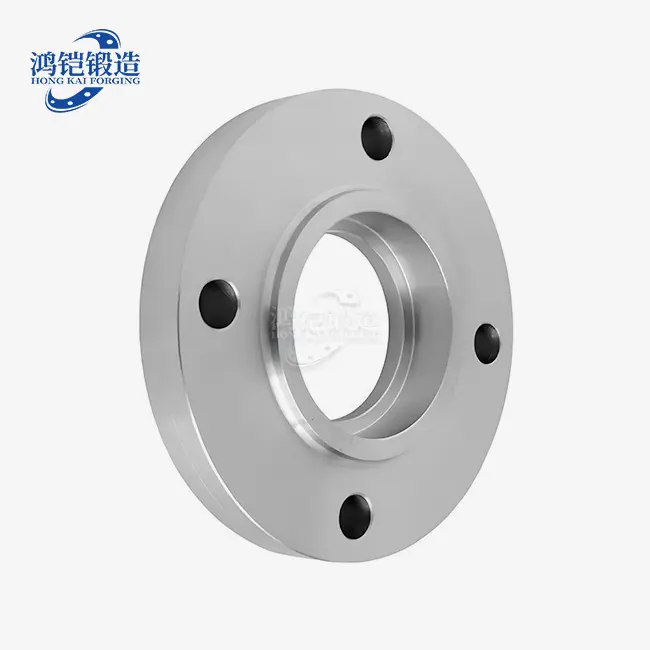
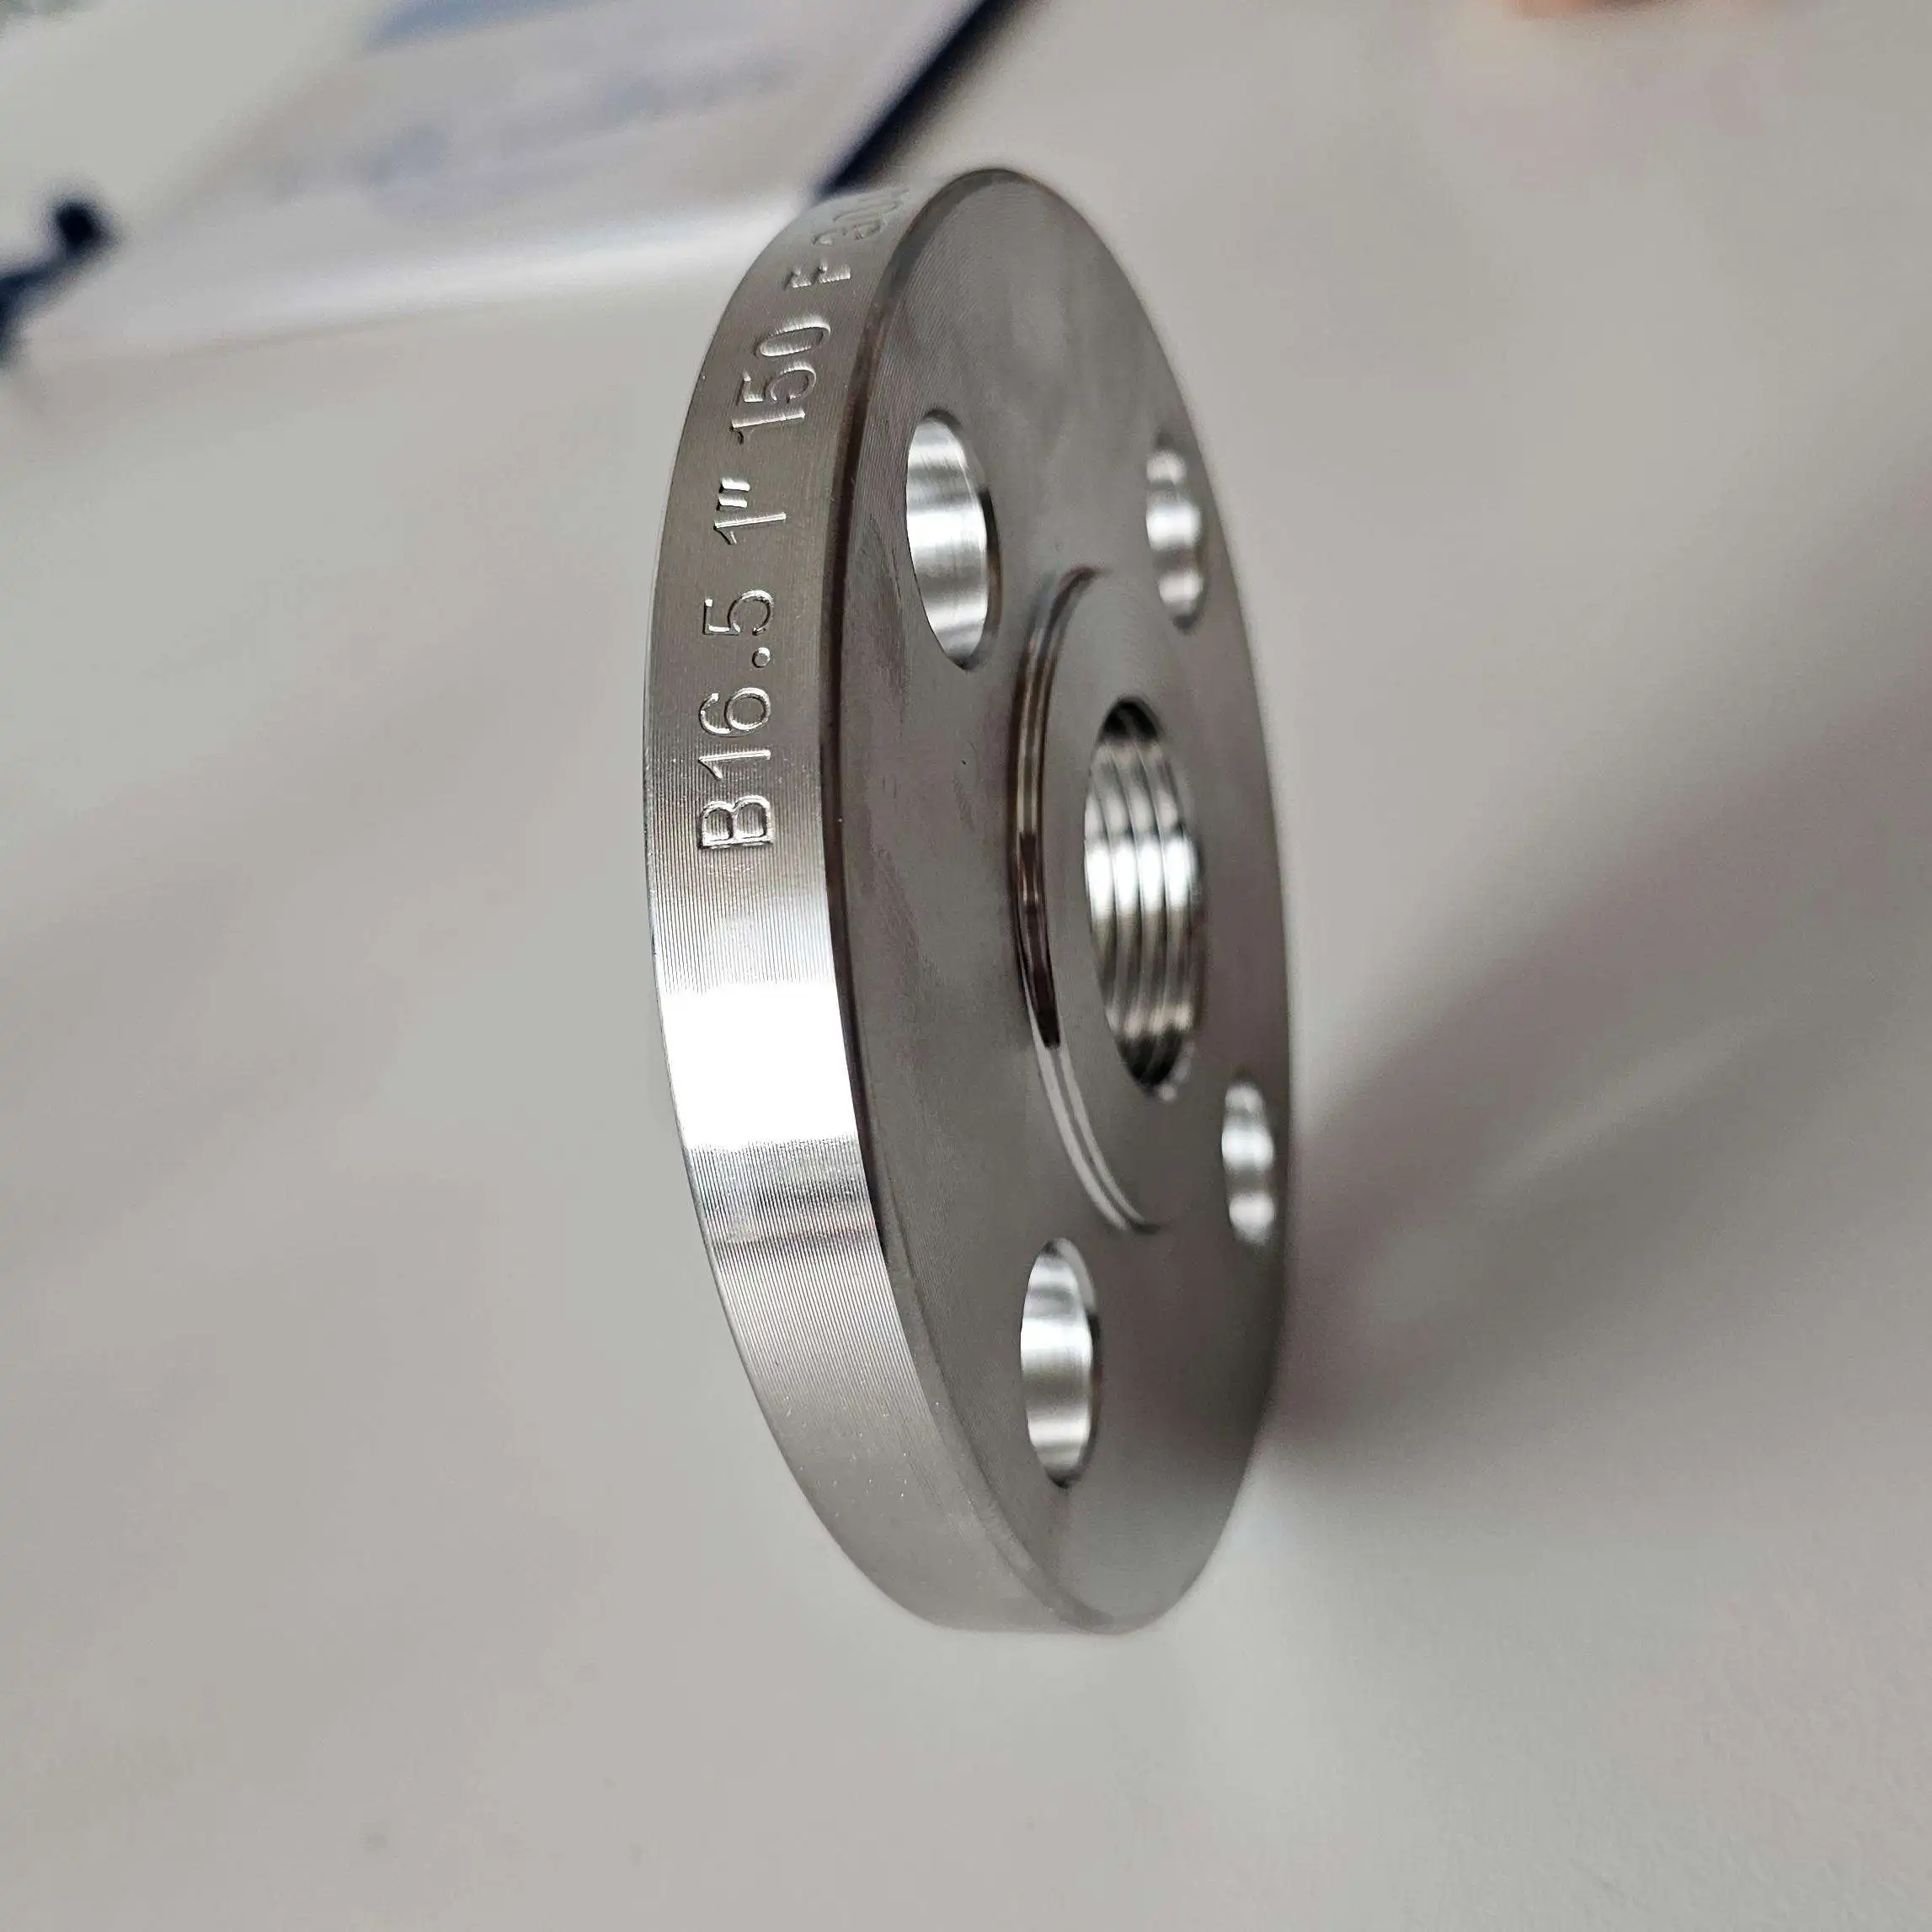
Щоб вибрати правильний різьбовий фланець , необхідно знати тиск у вашій системі, розмір труби та принцип роботи. Різьбові фланці відповідають різьбі труб. Трубопроводи захищені та легко з'єднуються без склеювання. Це робить їх ідеальними для обладнання низького тиску, яке необхідно часто розбирати. Вироби відповідають стандартам ANSI/ASME B16.5, EN 1092-1, DIN та ГОСТ. Доступні розміри від DN15 до DN5000 та класи тиску від PN6 до PN160. Варіанти виготовлені з вуглецевої сталі, нержавіючої сталі та легованої сталі. Вони використовуються в резервуарах, газових системах низького тиску та легких промислових трубах.
Розуміння різьбових фланців та їх ключових характеристик
Чим відрізняються різьбові фланці
Замість зварювання плавленням, різьбові фланці формуються за допомогою механічного натягу. Коли внутрішня криволінійна різьба труби (зазвичай NPT згідно з ASME B1.20.1) зустрічається з її зовнішньою різьбою, метал торкається металу. Така конструкція усуває ділянки, що піддаються нагріванню. Це вимагає використання цих деталей у місцях, де зварювання може пошкодити покриття. Надійне ущільнення досягається завдяки куту різьби 60 градусів та згладженим виступам і западинам при затягуванні.
Переваги основного дизайну
Ефективність монтажу виділяється, що є однією з найкращих переваг швидкості. На монтаж знадобиться на 40-60% менше часу, ніж на монтаж зварних деталей. Ви не зможете пройти рентгенівське обстеження, отримати час на охолодження або дозволи на роботу в небезпечних місцях з високими температурами, якщо не вмієте зварювати. Корисно те, що ваші ремонтні бригади можуть розбирати ланки, не ламаючи їх. Це дозволяє їм обслуговувати обладнання та вносити зміни до систем без необхідності різати чи шліфувати. Можливість таких змін дуже корисна на випробувальних установках та короткострокових установках, де планування сильно змінюється. Покриття також служать довше, що є великим плюсом. Різьбовий фланець робить різьбові з'єднання завжди стійкими до іржі, на відміну від оцинкованих сталевих ліній, які можуть втратити своє цинкове покриття під час зварювання. Ця деталь важлива для систем пожежної безпеки в комерційних будівлях, оскільки вона з часом забезпечує їх відповідність стандартам NFPA та запобігає занадто швидкому засміченню та затвердінню сопел.
Огляд стандартів та специфікацій
Міжнародна відповідність гарантує, що вироби можуть використовуватися в світових ініціативах. Від класу 150 до класу 2500, ASME B16.5 охоплює NPS від ½ дюйма до 24 дюймів. EN 1092-1 включає марки DN10–DN100 та PN6–PN160. Однак JIS B2220 відповідає вимогам японського ринку з класами від 10K до 20K. Керівні принципи ASTM створюють стандарти продукції. Різні леговані сталі служать різному призначенню. A105 – вуглецева сталь, A182 F304/F316 – нержавіюча сталь. Середовище визначає температури від -29°C до 538°C. Поверхні можуть бути плоскими або високими.
Критичні критерії вибору правильного різьбового фланця
Оцінка розмірної сумісності
Щоб визначити правильний розмір, необхідно виміряти трубу. Перемикання між різьбленням NPT та BSPT може призвести до витоку. Перевірте рівень тиску, оскільки крихітні фланці можуть сильно зламатися. Фланці класу 150 можуть безпечно витримувати тиск, що залежить від температури. За нормальної температури вони можуть витримувати 285 фунтів на квадратний дюйм. Підвищення температури знижує це значення. Піковий робочий тиск вашої системи повинен бути значно нижчим за допустиму міцність фланця для забезпечення безпеки. Діапазон розмірів можуть визначати простір та витрата. Фланці NPS від ½" до 2" часто використовуються для робіт з малим діаметром. Різьбові фітинги добре функціонують завдяки меншим зусиллям при вкручуванні. Доступні розміри до DN5000, проте зварні варіанти кращі за NPS 4", оскільки різьбу важче з'єднувати та потребує більших зусиль.
Порівняння типів фланців для вашого застосування
Визначення того, коли різьбові фланці кращі за інші варіанти, може допомогти вам створити кращу систему:
1. Фланці зі зварним шийним з'єднанням міцніші для ситуацій з високою температурою та високим тиском, але їх потрібно зварювати кваліфікованими фахівцями, і часто після цього їх потрібно обробляти нагріванням. Фланці, що натягуються, легше вирівнювати під час встановлення, але їх все одно потрібно зварювати. Фланці зі зварним розтрубом добре підходять для систем з малим діаметром та високим тиском, але вони залишають зазори, через які можуть потрапляти агресивні рідини. Фланці з нахлестним з'єднанням дешевші, але мають заглушки, які можуть протікати. Глухі фланці герметизують кінці труб, але вони використовуються для чогось іншого.
2. Різьбові з'єднання не можна зварювати під низьким або середнім тиском, потрібно підтримувати оцинковане покриття в хорошому стані або швидко з'єднувати їх без спеціальних інструментів. Нафтопереробні заводи часто використовують їх для ліній подачі повітря для приладів та додаткових труб у нестабільних зонах. Муніципальні системи водопостачання залежать від них для оцинкованих розподільчих мереж. Хімічні заводи, що працюють з агресивними матеріалами, можуть уникнути зон термічного впливу, де починається корозія.
Структура вибору, керована додатками
Промислові сектори висувають унікальні вимоги. Наприклад, нафтогазові компанії повинні переконатися, що вибухи не відбуваються в обмежених зонах, тому вони використовують різьбові з'єднання, щоб позбутися будь-яких джерел займання під час монтажу. Водоочисні споруди повинні підтримувати свої захисні покриття в хорошому стані та переконатися, що їхні розподільчі системи не протікають. Системи опалення, вентиляції та кондиціонування повітря (HVAC) люблять різьбові з'єднання, оскільки їх легко замінювати та обслуговувати. Хімічні переробні заводи потребують матеріалів, які можуть обробляти технологічні рідини, тому вони використовують різьбові фланці з нержавіючої сталі для суворих умов експлуатації. Фактори навколишнього середовища впливають на вибір матеріалів. Наприклад, установки поблизу узбережжя більш схильні до іржавіння від сольового туману, тому краще використовувати марки нержавіючої сталі. Вуглецева сталь може добре працювати в кліматично контрольованих приміщеннях, якщо використовуються правильні покриття. Однак різкі перепади температури можуть послабити різьбові з'єднання, якщо не використовуються правильні герметики для різьби, а з'єднання не затягуються регулярно.
Міркування щодо закупівель: як знайти якісні різьбові фланці
Оцінка облікових даних постачальника
Надійний пошук постачальників починається з перевірки постачальника. Щоб переконатися, що ви отримуєте хорошу якість, вам слід перевірити постачальника. Сертифікати якості, такі як ISO 9001, показують, що компанія добре керує якістю, тоді як галузеві сертифікати, такі як відповідність API 6A або PED, показують, що компанія багато знає про цю тему. Звіти про випробування матеріалів (MTR) повинні надсилатися з кожною партією, щоб показати хімічний склад та механічні властивості. Таким чином, партію можна простежити до плавильних чисел сировини. Спеціалізація виробництва має велике значення. Виготовлення виробів на спеціалізованих заводах дуже важливе. Виконання кування, термічної обробки, механічної обробки та випробувань в одному місці краще для контролю якості, ніж збирання деталей від різних постачальників. Провінція Шаньсі в Китаї відома як «батьківщина кування», оскільки тут багато експертів, багато ресурсів та добре налагоджена інфраструктура, яка підтримує важке промислове виробництво.
Фактори витрат і планування бюджету
Вибір матеріалу безпосередньо впливає на ціноутворення. Отримання спеціальних сплавів для суворих умов коштує дорожче та займає більше часу. Якщо вам потрібні нестандартні розміри, спеціальна облицювання або індивідуальні протоколи випробувань, ціна зростає, а час виконання збільшується. Для стандартного використання різьбові фланці з вуглецевої сталі (ASTM A105) є найдешевшим варіантом. Марки нержавіючої сталі (F304/F316) приблизно в три-чотири рази дорожчі, але вони краще стійкі до корозії. Обсяг закупівлі суттєво впливає на ціноутворення за одиницю. Різні товари, які ви купуєте, можуть мати різні ціни на кожен товар. Якщо ви купуєте гуртом, ви можете заощадити гроші на таких речах, як сировина та інструменти, які використовуються для виготовлення речей. Щоб отримати найбільші знижки на обсяг, зберігаючи при цьому низькі витрати на запаси, команди закупівель на основі проектів повинні поєднувати вимоги з різних систем.
Стратегія постачання для своєчасної доставки
Балансування наявності місцевих запасів та прямих поставок від виробника вимагає стратегічного мислення. Ви повинні розумно підходити до вибору між місцевими запасами та купівлею безпосередньо у виробників. Дистриб'ютори тримають на складі поширені розміри, щоб вони могли швидко виконувати замовлення на ремонт, який потрібно виконати негайно, або на невеликі кількості, які потрібно розмістити. З іншого боку, пряма співпраця з виробниками може заощадити ваші гроші на запланованих проектах, але займає більше часу (4–8 тижнів для стандартних продуктів та 8–12 тижнів для індивідуальних специфікацій). Протоколи перевірки захищають від підробленої продукції. Запит сертифікованих звітів про випробування матеріалів, записів про перевірку розмірів та документації про гідростатичні випробування допомагає запобігти потраплянню підробленої продукції. Коли продукт отримано, його фізично перевіряють, щоб переконатися, що він має правильне маркування, гарну обробку поверхні та калібр різьби. Це запобігає встановленню деталей, які не відповідають вимогам.
Найкращі методи встановлення та обслуговування
Покрокове керівництво з встановлення
Правильне встановлення починається з ретельної підготовки. На різьбі труби або фланця не повинно бути бруду, олії або окислення. Також слід використовувати правильний герметик для різьби, такий як PTFE-стрічка для водопровідних та повітряних систем, різьбова паста для газових систем або спеціалізовані герметики для хімічного середовища. Під час встановлення стрічки обмотайте її за годинниковою стрілкою навколо труби, щоб запобігти її відкрученню. Перед використанням інструментів поверніть фланець вручну на три повні оберти, щоб переконатися, що він плавно обертається. Щоб захистити поверхню фланця, використовуйте гайкові ключі правильного розміру для шестигранних або стрічкових ключів. Затягуйте повільно, періодично перевіряючи вирівнювання. Для повного зачеплення поверхня фланця повинна знаходитися в межах 1-2 різьб від кінця труби, але це може залежати від проекту.
Поширених помилок під час встановлення, яких слід уникати
Перехресне нарізання різьби призводить до негайного пошкодження та створює шляхи витоку. Швидке встановлення різьбового фланця без належного очищення різьби призводить до того, що різьба не повністю закручується. Використання неправильного типу герметика, особливо того, який не сумісний з технологічними рідинами, може призвести до хімічного руйнування та пошкодження ущільнення. Занадто сильний крутний момент на матеріал, що перевищує його межу текучості, призводить до його остаточного руйнування. Забуття перевірити сумісність типу різьби між трубою та фланцем призводить до втрати часу та матеріалів.
Протоколи технічного обслуговування та перевірки
Регулярні інтервали перевірки залежать від умов експлуатації. Перевірка різьби раз на місяць достатня у стабільних, неагресивних середовищах. Перевірка щотижня необхідна в місцях з високою вібрацією або агресивними рідинами. Звертайте увагу на ознаки витоку, корозії на межі з'єднання різьби або пошкодження від ударів. У випадках термоциклування різьбу може знадобитися час від часу підтягувати, щоб врахувати її розслаблення. Моніторинг корозії зосереджений на цілісності різьби. Важливою частиною перевірки на корозію є забезпечення міцності різьби. Якщо ви бачите поверхневу іржу на фланцях з вуглецевої сталі, вам потрібно негайно виправити її, перш ніж глибина різьби впаде нижче безпечного рівня зачеплення. Деталі з нержавіючої сталі можуть піддаватися щілинній корозії в хлоридних середовищах, а це означає, що їх необхідно оновити до вищих марок сплавів. Оцинковані покриття не повинні втрачати багато цинку в системах, які працюють належним чином.
Прийняття остаточного рішення: відповідність вибору фланця потребам вашого проекту
Визначення вимог до вашого проекту
Успішне складання специфікації починається з документування параметрів системи. Запис параметрів системи – це перше, що потрібно зробити під час написання гарної специфікації. Мінімальний вимога до класу тиску базується на максимальному робочому тиску. Діапазон температур визначає вибір матеріалу – вуглецева сталь найкраще підходить для використання при температурах нижче 400°C, тоді як нержавіюча сталь може витримувати температури до 538°C і вище. Корозійна активність, в'язкість та вміст частинок у рідині визначають як вибір матеріалу, так і вимоги до обробки поверхні. Правила безпеки різняться залежно від юрисдикції та галузевого сектору. У США технологічні трубопроводи регулюються стандартом ASME B31.3, тоді як у Європі – стандартом EN 13480. Вибираючи постачальника, важливо знати, яка документація на відповідність їм потрібна, оскільки не всі виробники підтримують свої сертифікати в актуальному стані для кожного регіонального стандарту.
Стандартні рішення проти індивідуальних
Стандартні фланці, що відповідають специфікаціям ASME B16.5 або EN 1092-1, підходять для більшості проектів. Якщо вам потрібні стандартні фланці, що відповідають специфікаціям ASME B16.5 або EN 1092-1, їх легко знайти, вони не коштують надто дорого та мають історію надійності. Однак вам знадобляться індивідуальні рішення, такі як різьбові фланці, коли стандартні розміри не підходять до існуючого обладнання, екстремальні умови експлуатації перевищують стандартні характеристики, або конкретні потреби проекту означають, що необхідно змінити конструкцію. Shanxi Hongkai Forging має інтегровані можливості, що охоплюють кування, термічну обробку, механічну обробку, фізичні та хімічні випробування, обробку поверхні та упаковку. Розташований в окрузі Дінсян, який є центром ковальської промисловості Китаю та має багато вугільних та енергетичних ресурсів, а також хорошу логістичну інфраструктуру, завод дотримується американського ASME B16.5, європейського EN 1092-1, німецького DIN, японського JIS, російського ГОСТ та китайських національних стандартів для виробництва. Він може обробляти розміри від DN15 до DN4000.
Контрольний список вибору для команд закупівель
Підтвердіть ці елементи перед остаточним оформленням замовлення:
- Номінальний тиск - між числовим значенням тиску та найвищим робочим тиском є безпечний проміжок.
- Специфікація різьби ідеально відповідає стандарту різьби та фітингу труби (NPT, BSPT тощо).
- Клас матеріалу Клас матеріалу залежить від хімічних речовин та температур технологічних рідин.
- Тип поверхні вашого ущільнення та кромки повинні відповідати типу поверхні (плоска або опукла поверхня).
- Розмірні стандарти – це рекомендації щодо розмірів, які відповідають правилам для даної місцевості та потребам проекту.
- Сертифікація постачальника підтверджує, що постачальник відповідає високим стандартам проекту.
- Графік виконання: план виконання відповідає графіку проекту та надає додатковий час на випадок, якщо щось піде не так.
- Ціноутворення за одиницю продукції, коли грошей обмаль, допомагає підтримувати високі стандарти праці.
Висновок
Ви можете знайти найкращий різьбовий фланець , збалансувавши технічні потреби, правила безпеки та практичні аспекти закупівель. Розуміння сумісності розмірів, властивостей матеріалів та потреб конкретного застосування може допомогти вам приймати розумні рішення, які заощадять ваші гроші. Правильні методи встановлення та регулярні графіки технічного обслуговування також можуть зробити систему надійнішою та продовжити термін її служби. Співпраця з досвідченими виробниками, які можуть продемонструвати дотримання стандартів, наявність інтегрованих виробничих можливостей та досвіду експорту, допоможе вашому проекту скористатися перевагами передового світового досвіду, а також відповідати регіональним нормативним вимогам. Чітко визначте параметри проекту та переконайтеся, що ваша команда закупівель знає, чого вона шукає.
FAQ
1. Які номінальні тиски доступні для різьбових фланців?
Різьбові фланці класифікуються за тиском, який вони можуть витримувати. Вони варіюються від PN6 до PN160 (у європейських одиницях) та від класу 150 до класу 2500 (у одиницях ASME). За кімнатної температури фланці класу 150 можуть витримувати тиск до 285 фунтів на квадратний дюйм, а фланці класу 2500 – до 6,170 фунтів на квадратний дюйм. Зі зростанням температури номінальний тиск знижується, як показано на стандартних діаграмах.
2. Чи можна використовувати різьбові фланці у високотемпературних умовах?
Діапазон температур залежить від матеріалу. Різьбові фланці, виготовлені з вуглецевої сталі ASTM A105, можуть безпечно витримувати температури до приблизно 400°C. Нержавіюча сталь марок F304 та F316 може безпечно витримувати температури до 538°C і вище. Для роботи за високих температур необхідно перевірити стабільність зчеплення з різьбою та сумісність герметика, оскільки теплове розширення змінює щільність натягу різьби.
3. Як запобігти витокам у різьбових фланцевих з'єднаннях?
Для запобігання протіканню потрібно правильно підібрати герметик, ретельно очистити різьбу перед з'єднанням, переконатися, що вона повністю закріплена, та затягнути її з потрібним моментом затягування. Стрічка PTFE добре підходить для використання з водою та повітрям, тоді як анаеробні різьбові компаунди краще підходять для газової та хімічної промисловості. Переконайтеся, що вони повністю закріплені, залишивши приблизно одну-дві різьби оголеними, а потім знову затягніть їх після першого циклу нагрівання.
Співпрацюйте з HONG KAI FORGING для отримання надійних рішень з різьбовими фланцями
Команди закупівель, які шукають надійного виробника різьбових фланців, отримують вигоду від партнерства з компанією Shanxi Hongkai Forging Co., Ltd. Наше інтегроване виробниче підприємство в окрузі Дінсян постачає прецизійно ковані фланці, що відповідають стандартам ASME B16.5, EN 1092-1, DIN, JIS, GOST та національним стандартам Китаю. Ми виробляємо фланці з вуглецевої, нержавіючої та легованої сталі від DN15 до DN4000, підтримуючи глобальні промислові проекти сертифікованою якістю матеріалів, повною документацією щодо випробувань та надійними графіками поставок. Наш багаторічний досвід у кузні, у поєднанні з повним власним досвідом, що охоплює термічну обробку, прецизійну механічну обробку та перевірку якості, забезпечує стабільну продуктивність ваших критично важливих інфраструктурних застосувань. Звертайтеся за адресою kevin.zhao@hkflange.com , щоб обговорити ваші конкретні вимоги до різьбових фланців та отримати детальні технічні характеристики, адаптовані до потреб вашого проекту.
Посилання
1. Американське товариство інженерів-механіків. (2021). ASME B16.5: Фланці для труб та фланцеві фітинги. Нью-Йорк: ASME International.
2. Європейський комітет зі стандартизації. (2018). EN 1092-1: Фланці та їх з'єднання – Круглі фланці для труб, клапанів, фітингів та аксесуарів, позначені PN. Брюссель: CEN.
3. Американський інститут нафти. (2019). Стандарт API 6A: Обладнання для гирл свердловин та дерев. Вашингтон, округ Колумбія: Видавництво API.
4. Німецький інститут стандартизації. (2020). DIN 2501: Фланці - Частина 1: Загальний огляд. Берлін: Beuth Verlag.
5. Японська асоціація стандартів. (2017). JIS B2220: Фланці для сталевих труб. Токіо: Японська асоціація стандартів.
6. Національна асоціація пожежної безпеки. (2022). NFPA 13: Стандарт встановлення спринклерних систем. Квінсі, Массачусетс: Публікації NFPA.
Чітка комунікація та надійна технічна підтримка