- Англійська
- Французька
- Німецька
- Португальська
- Іспанська
- Російська
- Японська
- Корейська
- Арабська
- Грецька
- Німецька
- Турецька
- Італійська
- Данська
- Румунська
- Індонезійська
- Чеська
- Африкаанс
- Шведська
- Польська
- Баскська
- Каталонська
- есперанто
- Хінді
- Лаоська
- Албанська
- Амхарська
- Вірменська
- Азербайджанська
- білоруський
- Індія
- Боснійська
- Болгарська
- кебуано
- чічева
- корсіканец
- Хорватська
- Нідерландська
- Естонська
- Філіппінська
- Фінська
- фриз
- Галісійська
- Грузинська
- Гуджараті
- Гаїтянський
- хауса
- гавайський
- Іврит
- хмонг
- Угорська
- Ісландська
- ігбо
- Яванська
- Каннада
- Казахська
- Кхмерська
- Курдська
- киргизький
- Latin
- Латвійська
- Литовська
- Люксембу..
- Македонська
- малагасієць
- малайський
- Малаялам
- Мальтійська
- маорі
- Маратхі
- Монгольська
- Бірманська
- Непальська
- норвежець
- Пушто
- Перська
- панджабі
- Сербська
- сесото
- Сінгальська
- Словацька
- Словенська
- Сомалійська
- Самоа
- Шотландський гельський
- Shona
- Sindhi
- Суданська
- Суахілі
- таджицький
- Тамільська
- Телугу
- Тайська
- Українська
- Урду
- Узбецька
- В'єтнамська
- Валлійська
- коса
- ідиш
- йоруба
- Зулуська
Застосування різьбових фланців в системах опалення, вентиляції та кондиціонування повітря, водопостачання та газопостачання
Різьбові фланці є важливими частинами інфраструктури для систем опалення, вентиляції та кондиціонування повітря, водоочищення та розподілу газу. Вони забезпечують механічне закриття завдяки внутрішній конічній різьбі, яка відповідає різьбі труб без необхідності зварювання. Ці різьбові фланці дозволяють швидко виконувати монтаж у важкодоступних місцях та небезпечних місцях, де гарячі роботи дозволяють уповільнити графіки проекту. Відповідно до стандартів ASME B16.5, EN 1092-1 та JIS B2220, вони можуть витримувати номінальний тиск від PN6 до PN160 у діапазоні розмірів від DN15 до DN5000. Вони виготовляються з вуглецевої сталі, нержавіючої сталі та легованої сталі, залежно від потреб муніципальних систем водопостачання, комерційних мереж опалення, вентиляції та кондиціонування повітря та газопроводів низького тиску.
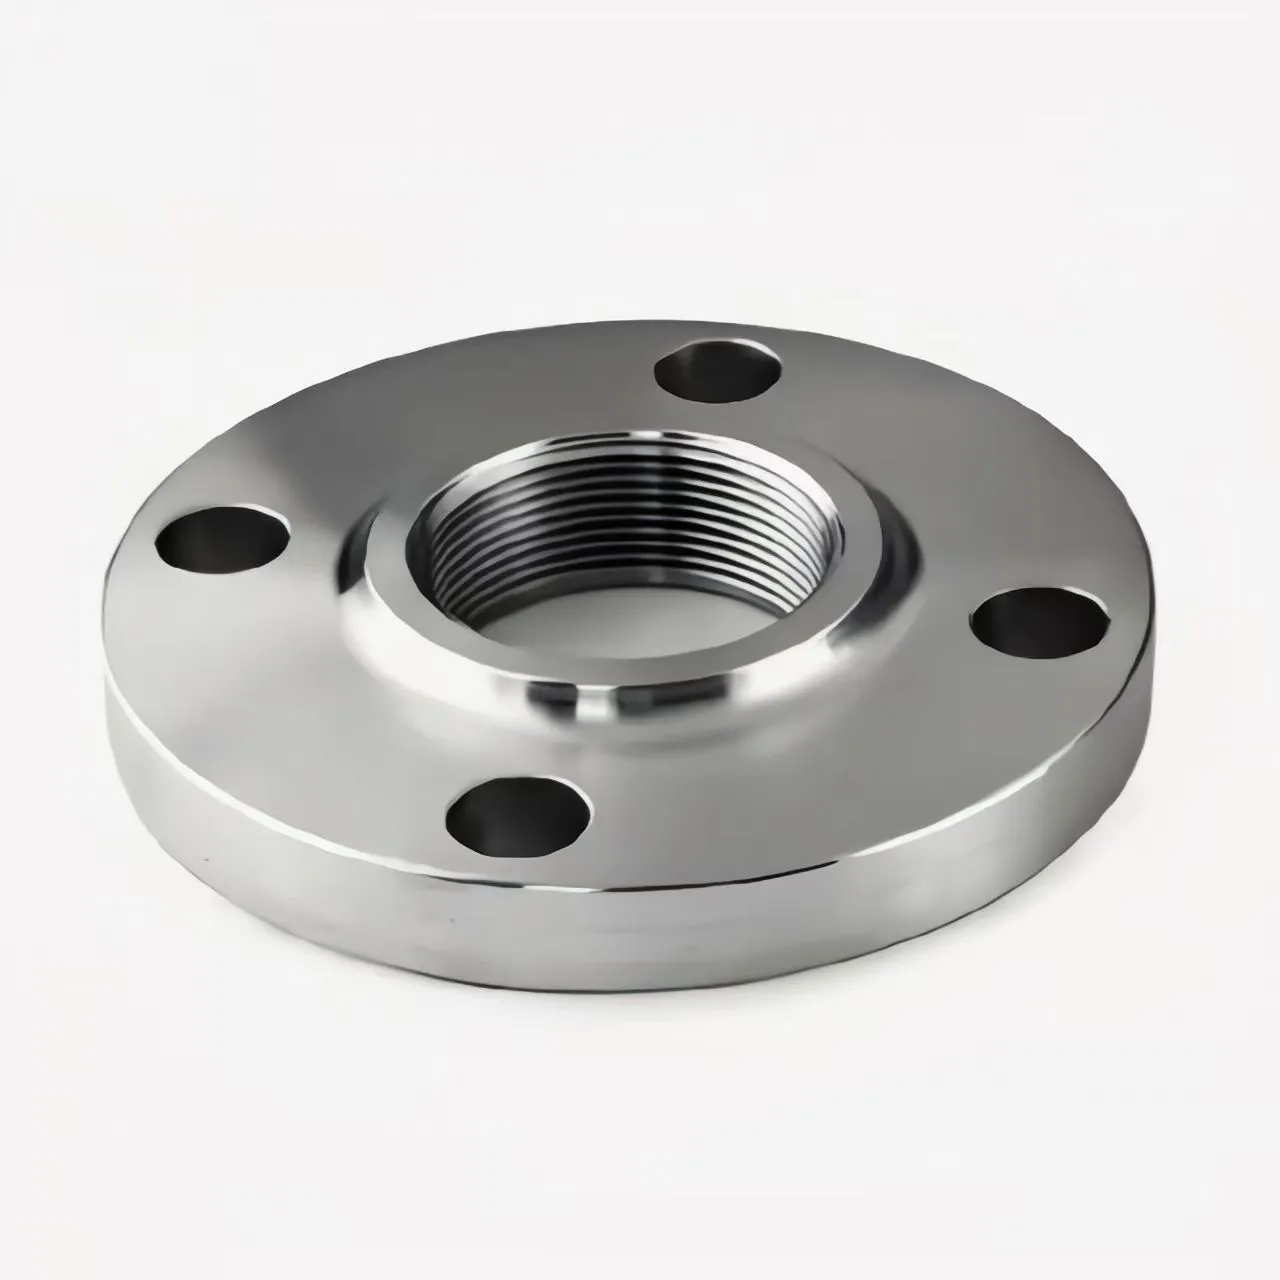
Розуміння різьбових фланців: конструкція, функції та стандарти
Як працюють різьбові фланці?
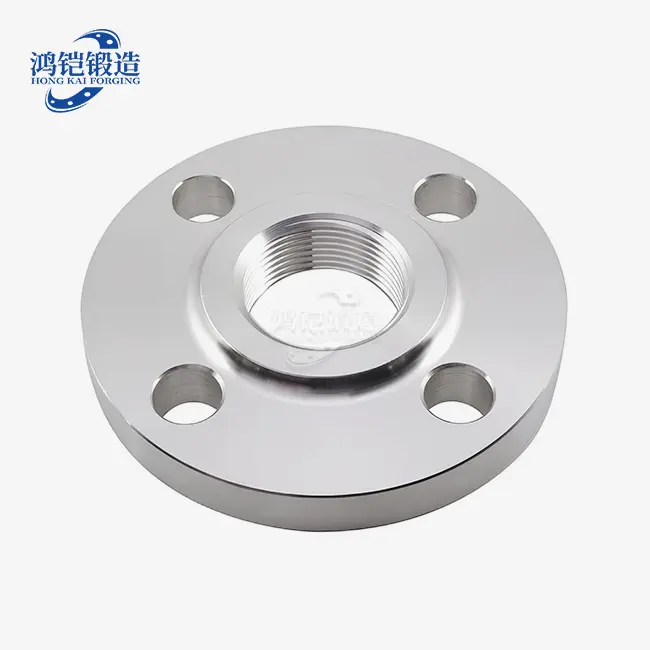
Різьбові фланці використовують точно оброблену внутрішню різьбу NPT, яка відповідає стандартам ASME B1.20.1. Конічний профіль вклинює трубу у фланець, створюючи герметичне ущільнення металу до металу за рахунок натягу, а не зварювання. Кут різьби 60 градусів розподіляє навантаження по кількох точках контакту, підвищуючи довговічність при змінах тиску. Монтаж передбачає вкручування труби у фланець за допомогою інструментів, а стрічка PTFE або герметик заповнює мікрозазори, щоб запобігти протіканню. Цей метод дозволяє уникнути зон термічного впливу та значно скорочує час монтажу, усуваючи необхідність зварювання, термічної обробки та перевірки.
Стандарти матеріалів та критерії вибору
Вибір матеріалу визначає експлуатаційні характеристики за температурних, тискових та корозійних умов. Вуглецева сталь ASTM A105 підходить для загальних систем водопостачання та опалення, вентиляції та кондиціонування повітря, економічно ефективно витримуючи температури від -29°C до 400°C. Нержавіючі сталі ASTM A182 F304 та F316 забезпечують чудову корозійну стійкість у середовищах, багатих на хлориди, або хімічних речовинах. Леговані сталі зберігають міцність при температурах вище 450°C, що робить їх придатними для роботи з газами високої температури. Інженери повинні порівнювати номінальні значення тиску та температури ASME B16.5 з реальними експлуатаційними умовами, включаючи термоциклічні зміни та стрибки тиску. Правильний вибір матеріалу запобігає передчасному виходу з ладу, зменшує потреби в технічному обслуговуванні та забезпечує довгострокову надійність системи.
Структура галузевої відповідності
Різьбові фланці відповідають світовим стандартам для забезпечення сумісності та безпеки. У Північній Америці стандарт ASME B16.5 визначає розміри та класи тиску від класу 150 до 600 для NPS ½"–24". Європейські системи використовують EN 1092-1 з номінальними значеннями PN6–PN40, тоді як JIS B2220 регулює застосування в Японії. Додаткові стандарти, такі як DIN та GOST, стосуються регіональних вимог. Виробники повинні надавати документацію, включаючи звіти про випробування матеріалів, записи про перевірку розмірів та сертифікати випробувань під тиском. Така відстежуваність забезпечує відповідність вимогам, підтримує контроль якості та зменшує ризики відповідальності під час введення в експлуатацію та тривалої промислової експлуатації.
Основні застосування різьбових фланців в системах опалення, вентиляції та кондиціонування повітря, водопостачання та газопостачання
Інтеграція систем опалення, вентиляції та кондиціонування повітря
Різьбові фланці використовуються для розподілу холодної води, конденсаційних контурів та труб холодоагенту діаметром менше 2 дюймів у системах опалення, вентиляції та кондиціонування повітря комерційних будівель. Ці фланці вбудовуються в дахові вентиляційні блоки на клапанних станціях та точках випуску насосів. Це дозволяє щорічним ремонтникам отримувати доступ до блоків, не різаючи труби. Незварна конструкція захищає оцинковані покриття на сталевих трубах, що запобігає зміні хімічного складу води в градирні через іржу. Системи опалення гарячою водою мають переваги завдяки можливості швидкого розбирання під час щорічних перевірок котлів та процедур очищення теплообмінників. У механічних приміщеннях з обмеженим простором для зварювального обладнання використовуються виключно різьбові фланці, що дозволяє уникнути вимог щодо пожежної безпеки та проблем з вентиляцією, пов'язаних зі зварювальними випарами. Їхня вібростійкість підходить для використання поблизу обертового обладнання, де зварні з'єднання можуть тріснути під циклічним навантаженням.
Муніципальні мережі водопостачання
На водоочисних спорудах використовуються різьбові фланці для з'єднань приладів, точок відбору проб та допоміжних трубопроводів. Збережене цинкове покриття на оцинкованих трубах запобігає внутрішній корозії та утворенню туберкульозу, підтримуючи ефективність потоку та гігієну. Ці фланці витримують тиск до PN40, причому клас 150 зазвичай використовується для муніципальних систем. Їхня здатність поглинати коливання тиску від насосів знижує ризик пошкодження ущільнень. Легке встановлення та обслуговування мінімізують перебої в обслуговуванні, що робить їх ідеальними для модернізації інфраструктури, де безперервність водопостачання та скорочення часу простою є критично важливими.
Застосування для розподілу газу низького тиску
Різьбові фланці використовуються в газорозподільних системах для ліній малого діаметра менше 4 дюймів, включаючи лічильники та блоки регулювання тиску. Їх безіскровий монтаж відповідає вимогам безпеки в небезпечних середовищах. Компактні інструменти дозволяють встановлювати їх у обмежених міських просторах, де зварювання ускладнене. Варіанти з нержавіючої сталі використовуються в промислових газових системах, що транспортують повітря, азот або аргон, забезпечуючи герметичність. У чутливих умовах застосування, таких як чисті приміщення, електрополіровані покриття запобігають забрудненню. Їхня надійність та легкість розбирання роблять їх придатними для систем, що потребують частої модифікації або технічного обслуговування.
Порівняння різьбових фланців з іншими типами фланців: правильний вибір
Швидкість встановлення та вимоги до робочої сили
Порівняно з варіантами зі зварними шийками, різьбові фланці потребують на 40–60 % менше монтажних робіт, оскільки замість кваліфікованих зварювальників та інспекційного персоналу потрібні лише обладнання для нарізання різьби на трубах та ручні інструменти. Різьбові з'єднання можуть бути виконані бригадою з двох осіб за 15–20 хвилин, тоді як ті ж зварні деталі займають від 45 до 60 хвилин, що включає налаштування, зварювання, охолодження та перевірку. Ця перевага в ефективності зростає, коли проекти мають сотні з'єднань, що суттєво впливає на бюджети на робочу силу та будівельні плани. Фланці з насувним зварюванням можна встановити за помірний час, але вони потребують кутових зварних швів з обох боків фланця, а це означає, що їх необхідно рентгенувати, перш ніж їх можна буде використовувати в критичних сервісних застосуваннях. Фланці з розтрубним зварюванням добре працюють з трубами високого тиску малого діаметра, але для них потрібні кваліфіковані зварювальники, які знають, як працювати у вузьких просторах і підтримувати невеликі зазори. Різьбові з'єднання позбавляють цих проблем, тому якість завжди однакова, навіть якщо працівник не знає набагато більше, ніж базове з'єднання труб.
Обмеження тиску та температури
Різьбові фланці найкраще підходять для застосувань з помірним тиском, зазвичай класу 150 та 300, з обмеженим використанням до класу 600 у малих розмірах. Концентрація напружень у коренях різьби знижує здатність до тиску порівняно зі зварними фланцями. Коливання температури можуть послаблювати з'єднання через різне розширення між матеріалами. Вуглецева сталь витримує температури до 450°C, тоді як нержавіюча сталь може досягати 538°C за умови належного герметизації. Для низькотемпературної експлуатації нижче -29°C потрібні матеріали, що пройшли випробування на ударну міцність. Інженери повинні оцінити найгірші умови експлуатації, щоб забезпечити безпечну та надійну роботу.
Зауваження щодо довгострокового технічного обслуговування
Різьбові фланці ідеально підходять для систем, що потребують частого розбирання, що дозволяє проводити технічне обслуговування без різання або зварювання. Це зберігає цілісність труби та зменшує час простою. Вони забезпечують легкий доступ для контролю корозії та вимірювання товщини. Однак, гальванічна корозія може виникати при використанні різнорідних металів, що вимагає сумісних матеріалів або діелектричної ізоляції. Правильний вибір герметика запобігає витокам та електрохімічним реакціям. Порівняно зі зварними з'єднаннями, різьбові з'єднання спрощують цикли технічного обслуговування та зменшують витрати на ремонт, що робить їх придатними для динамічних промислових систем з регулярними вимогами до обслуговування.
Керівництво із закупівлі різьбових фланців: що потрібно знати покупцям B2B?
Критерії оцінки постачальника
Сертифікації третіх сторін, такі як управління якістю ISO 9001 та авторизація виробництва ASME, показують, що надійні постачальники різьбових фланців дотримуються правил. Документація для відстеження матеріалів повинна включати номери плавок, які пов'язують готову продукцію із записами випробувань на заводі, що підтверджують її хімічний склад та механічні характеристики. Shanxi HongKai Forging Co., Ltd. має єдиний контроль якості, який гарантує, що всі їхні виробничі процеси є однаковими для всіх виробничих партій. Ці процеси включають кування, термічну обробку, точну механічну обробку та гідростатичні випробування. Терміни виконання великих замовлень залежать від того, скільки може виробити постачальник. Відомі виробники тримають запаси сировини достатньо високими, щоб підтримувати регулярні терміни доставки від 3 до 4 тижнів. Варіанти налаштування, такі як нестандартні схеми свердління, спеціальні матеріали та сертифіковані випробування під тиском, можуть бути використані для задоволення конкретних потреб кожного проекту без надмірного збільшення вартості. Близькість до основних портів доставки знижує вартість перевезення та ризик пошкодження під час транспортування для міжнародних замовлень, які потребують об'єднання контейнерів.
Навігація по специфікації
У керівних документах ASME B16.5 перелічені різні типи поверхонь, такі як рельєфна поверхня (RF) та плоска поверхня (FF). Рельєфна поверхня є стандартом для більшості застосувань, оскільки вона створює більше навантаження на посадку прокладки. Під час використання шаблонів для свердління переконайтеся, що діаметри окружності болтів та кількість отворів для болтів збігаються з деталями різних виробників, які підходять для фланця. Виштамповані позначки класу тиску на поверхнях фланців гарантують правильність номінального значення під час встановлення та випробувань у польових умовах. Обмеження розмірів, встановлені стандартами, контролюють ширину фланця, глибину отвору та крок різьби. Критерії приймання показують різницю між поверхнями, які витримують тиск, та характеристиками, які не є важливими. Під час замовлення понад 50 одиниць покупці повинні запитувати перевірені звіти про розміри. Ці звіти повинні підтверджувати статистичний контроль процесу та відхиляти будь-які партії, які виходять за межі допустимого діапазону, перш ніж їх відправити. Калібри-пробки GO/NO-GO, що використовуються для вимірювання різьби, доводять, що різьба NPT відповідає вимогам, що запобігає проблемам з встановленням та шляхам витоку.
Цінові орієнтири та фактори, що впливають на вартість
Якщо ви купуєте більше 100 одиниць гуртом, різьбові фланці з вуглецевої сталі класу 150, розміром NPS 1 дюйм зазвичай коштують від 8 до 15 доларів за штуку. Ціни зростають зі збільшенням діаметра та класу тиску. Вартість сировини та труднощі з машинною обробкою роблять еквіваленти нержавіючої сталі F316 у три-чотири рази дорожчими за еквіваленти з вуглецевої сталі. Спеціальні матеріали з легованої сталі коштують дорожче, ніж інші матеріали, оскільки вони повинні відповідати дуже високим стандартам якості обслуговування. Для сертифікованих виробів, які потребують повного оформлення документації для відстеження, витрати на сертифікацію, такі як випробування матеріалів, перевірка розмірів та випробування під тиском, додають від 10 до 15 відсотків до базової ціни. Завдяки понаднормовій роботі та спеціальному доступу до машин, прискорені плани виробництва скорочують терміни виконання замовлень, що збільшує витрати на 20-30% порівняно зі звичайними термінами доставки. Ефективні стратегії закупівель балансують витрати на зберігання запасів з економією для великих замовлень, знижуючи загальну вартість закупівлі протягом проекту.
Найкращі методи встановлення та обслуговування різьбових фланців
Правильна техніка втягування нитки
Щоб правильно встановити різьбовий фланець , кінець труби необхідно спочатку підготувати. Це включає нарізання чистої різьби гострими плашками, змащеними маслом для нарізання різьби. Пошкоджена різьба з розірваними гребенями або відсутніми корінцями робить герметизацію менш ефективною, а конструкцію менш міцною, тому її потрібно нарізати повторно або зняти кінець труби. Глибина затягування різьби повинна досягати положення затягування вручну через три-чотири витки від повного затягування. Це дозволяє використовувати трубні ключі для останнього затягування з'єднання, не надто навантажуючи його. Дотримуйтесь інструкцій виробника щодо нанесення герметика для різьби. Використовуйте лише пастоподібні речовини на зовнішній різьбі та тримайте перші дві різьби чистими, щоб запобігти потраплянню бруду в систему. Якщо дивитися на кінець труби, стрічка PTFE обмотується за годинниковою стрілкою, використовуючи три-чотири шари, які не стикаються та не утворюють шляхи витоку. Коли в зібраному зазорі різьби немає повітря, рідкі анаеробні герметики затвердівають та забезпечують надійну герметизацію на з'єднаннях, затягнутих під тиском.
Протоколи інспектування та випробувань
Контроль моменту затягування запобігає стерттю різьби та забезпечує достатнє стиснення для безпротікання. При калібруванні відповідно до проектних специфікацій динамометричні ключі застосовують рівномірне зусилля. Типові значення коливаються від 50 до 150 фут-фунтів, залежно від розміру та матеріалу труби. Візуальна перевірка показує, що герметик рівномірно вичавлений по всьому діаметру різьби, без отворів, які б свідчили про неповне з'єднання. Перед використанням гідравлічні випробування переконуються в міцності з'єднань, піддаючи системи тиску в 1.5 раза більшому за їх розрахунковий тиск протягом щонайменше 30 хвилин. Якщо тиск падає більш ніж на 5%, це означає, що є розрив, який потрібно усунути, або деталь потрібно замінити. Контроль проникнення барвника на важливих підвідних лініях показує поверхневі дефекти в різьбових ділянках, які постійно піддаються великому навантаженню. Під час регулярних перевірок технічного обслуговування зовнішні поверхні різьби перевіряються на наявність точкової іржі, ерозії та механічних пошкоджень від удару об щось або надмірного затягування. Ультразвукові вимірювання товщини стінок труб поруч з різьбовими ділянками виявляють внутрішню іржу, яка послаблює коріння різьби. Використання тепловізійного зображення під час роботи машини може виявити гарячі точки, які показують внутрішні витоки, спричинені зношеними різьбовими ущільненнями. Стандарти документації відстежують час встановлення, значення крутного моменту, типи використаних герметиків та результати перевірок. Це допомагає в програмах прогнозного технічного обслуговування та розслідуваннях аналізу відмов. Відмов, які трапляються раптово протягом ключових виробничих періодів, можна уникнути, встановивши інтервали заміни на основі робочих годин, циклів тиску та впливу навколишнього середовища.
Висновок
Беззварна конструкція, захист покриття та гнучке обслуговування – це лише деякі з багатьох переваг, які пропонують різьбові фланці в системах опалення, вентиляції та кондиціонування повітря, водопостачання та газопостачання. Їх відповідність міжнародним стандартам, включаючи ASME B16.5, EN 1092-1 та JIS B2220, забезпечує глобальну сумісність проектів, а варіанти матеріалів, що охоплюють вуглецеву сталь, нержавіючу сталь та сплави, вирішують різноманітні екологічні проблеми. Працівники відділу закупівель отримують конкурентну перевагу, оцінюючи постачальників на основі їхніх виробничих можливостей, рівня складності їхньої сертифікації та якості їхньої експертної підтримки. Це знижує загальну вартість володіння, яка включає початкову ціну покупки.
FAQ
1. Які номінальні тиски доступні для різьбових фланців у водорозподільних системах?
Різьбові фланці використовуються в системах водопостачання для тиску від PN6 (близько 90 PSI) до PN40 (580 PSI). Найпоширенішим муніципальним стандартом є ASME Class 150, який становить 285 PSI за кімнатної температури. Вищі класи, такі як Class 300, стосуються напірних труб насосів та з'єднань з резервуарами для зберігання, розташованими вище, де статичний напір створює більший тиск. Фактична пропускна здатність залежить від вибору матеріалу та глибини різьбового з'єднання. Для застосувань, які наближаються до максимальних номінальних значень, необхідний інженерний огляд.
2. Чи можуть різьбові фланці з нержавіючої сталі працювати з хлорованою водою?
Нержавіюча сталь марок F304 та F316 не іржавіє, якщо в системах питної води присутній хлор. Марка F316 рекомендується для ділянок поблизу узбережжя, де рівень хлоридів перевищує 250 частин на мільйон. Коли ви виконуєте правильні процеси пасивації після обробки, ви створюєте захисні шари оксиду хрому, які запобігають точковій ерозії. Регулярне очищення позбавляє від залишків хлору, які накопичуються в коренях різьби та можуть спричинити локальне іржавіння, якщо умови залишаються незмінними.
3. Як різьбові фланці працюють у сейсмічних зонах?
За умови правильного розміщення та відповідності різьбового з'єднання стандартам ASME B31.3, різьбові з'єднання добре працюють у класах 150 та 300 з діаметром менше 4 дюймів. Для використання з більшим діаметром та вищим тиском у сейсмостійких зонах можуть знадобитися фланці з приварною шийкою, оскільки вони краще розподіляють навантаження під час руху ґрунту. Будівельні норми та інженерні специфікації регулюють вибір типу фланців на основі категорії сейсмічного проектування та класифікації використання.
Співпрацюйте з HONG KAI FORGING для надійного постачання різьбових фланців
Компанія HONG KAI FORGING готова допомогти вам у ваших будівельних проектах, виготовляючи різьбові фланці , які точно оброблені та відповідають суворим стандартам ASME, EN та DIN. Наш інтегрований виробничий завод у провінції Шаньсі може кувати деталі та обробляти їх з дуже високою точністю. Він може виготовляти фланці від DN15 до DN4000 з номінальним тиском від PN6 до PN160. Наші системи відстеження матеріалів, ретельні методи випробувань та глобальна логістична мережа допомагають нам вчасно постачати продукцію на об'єкти проектів у Північній Америці, Європі та Азії, тому менеджери із закупівель розглядають нас як надійного виробника різьбових фланців. Звертайтеся за адресою kevin.zhao@hkflange.com , щоб обговорити ваші потреби, отримати затверджені звіти про випробування та розумні цінові пропозиції від компанії з багаторічним досвідом виготовлення чудових поковок та задоволених клієнтів.
Посилання
1. Американське товариство інженерів-механіків. (2021). ASME B16.5: Фланці для труб та фланцеві фітинги NPS від 1/2 до 24, метричний/дюймовий стандарт. Нью-Йорк: ASME Press.
2. Європейський комітет зі стандартизації. (2018). EN 1092-1: Фланці та їх з'єднання - Круглі фланці для труб, клапанів, фітингів та аксесуарів, позначені PN - Частина 1: Сталеві фланці. Брюссель: CEN.
3. Японська асоціація стандартів. (2019). JIS B2220: Фланці для сталевих труб. Токіо: Японська асоціація стандартів.
4. Сміт, П.Р. та Заппе, Р.В. (2020). Довідник з вибору клапанів: Основи інженерії для вибору правильної конструкції клапана для кожного промислового застосування (6-те видання). Х'юстон: Gulf Professional Publishing.
5. Найяр, М.Л. (2019). Довідник з трубопроводів (8-е видання). Нью-Йорк: McGraw-Hill Education.
6. Бехт, К. та Сімс, Дж. Р. (2017). Аналіз та проектування фланцевих з'єднань для промислових трубопровідних систем. Журнал технології посудин під тиском, 139(4), 041201-041209.
Чітка комунікація та надійна технічна підтримка