- Англійська
- Французька
- Німецька
- Португальська
- Іспанська
- Російська
- Японська
- Корейська
- Арабська
- Грецька
- Німецька
- Турецька
- Італійська
- Данська
- Румунська
- Індонезійська
- Чеська
- Африкаанс
- Шведська
- Польська
- Баскська
- Каталонська
- есперанто
- Хінді
- Лаоська
- Албанська
- Амхарська
- Вірменська
- Азербайджанська
- білоруський
- Індія
- Боснійська
- Болгарська
- кебуано
- чічева
- корсіканец
- Хорватська
- Нідерландська
- Естонська
- Філіппінська
- Фінська
- фриз
- Галісійська
- Грузинська
- Гуджараті
- Гаїтянський
- хауса
- гавайський
- Іврит
- хмонг
- Угорська
- Ісландська
- ігбо
- Яванська
- Каннада
- Казахська
- Кхмерська
- Курдська
- киргизький
- Latin
- Латвійська
- Литовська
- Люксембу..
- Македонська
- малагасієць
- малайський
- Малаялам
- Мальтійська
- маорі
- Маратхі
- Монгольська
- Бірманська
- Непальська
- норвежець
- Пушто
- Перська
- панджабі
- Сербська
- сесото
- Сінгальська
- Словацька
- Словенська
- Сомалійська
- Самоа
- Шотландський гельський
- Shona
- Sindhi
- Суданська
- Суахілі
- таджицький
- Тамільська
- Телугу
- Тайська
- Українська
- Урду
- Узбецька
- В'єтнамська
- Валлійська
- коса
- ідиш
- йоруба
- Зулуська
Найкращі виробники оригінального обладнання для високоякісних фланців з нахлестним з'єднанням
Під час пошуку високоякісних деталей для труб, пошук надійних виробників OEM- фланців для нахлестних з'єднань є ключовим фактором успіху проекту. Ці спеціальні двокомпонентні комплекти, що включають кінцевий фланець та вільний задній фланець, надають вам найбільше можливостей у складних промислових умовах, де економічна ефективність та простота обслуговування безпосередньо впливають на термін служби системи. Провідні виробники використовують точне лиття, дотримання міжнародних стандартів та широкий асортимент матеріалів для виготовлення фланців, які вирішують проблеми вирівнювання та знижують витрати протягом терміну служби виробу. Цей посібник ознайомить вас з важливими факторами вибору, які допоможуть фахівцям із закупівель знайти деталі, що поєднують технічні характеристики з надійністю ланцюга поставок у важкій промисловості, водоочисній та нафтовій промисловості.
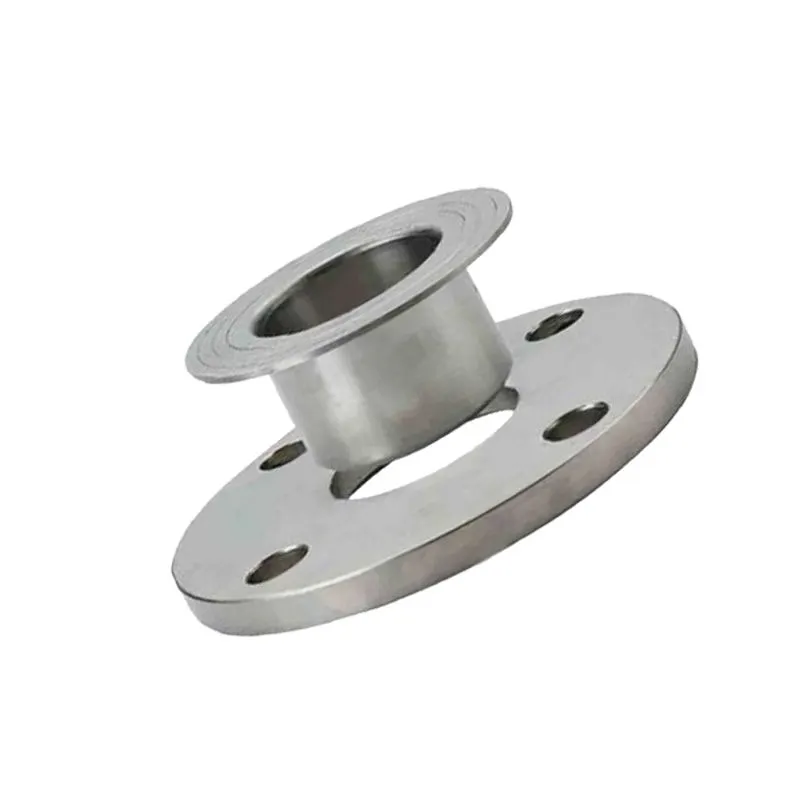
Що таке фланець з нахлестним з'єднанням? Розуміння його визначення та ключових характеристик
Фланець з нахлестним з'єднанням – це інженерне рішення для двох проблем, що повторюються в промисловому світі: контроль витрат на матеріали в умовах суворих середовищ та забезпечення правильного вирівнювання отворів для болтів у важкодоступних місцях для модернізації. Цей вузол відрізняється від зварних фланців тим, що він розділяється на заглушку, яка зварюється безпосередньо з вашою водопровідною системою, та вільний задній фланець, який може повертатися самостійно, не створюючи навантаження на трубу. Ця базова конструкція дозволяє вам виконувати регулювання на всі 360° під час встановлення, тому вам не доведеться мати справу з клопотами, пов'язаними з неправильним вирівнюванням болтових схем, які виникають під час встановлення фланців.
Основні компоненти та матеріальний інтелект
Заглушка тісно контактує з технологічними рідинами, тому вибір правильного матеріалу дуже важливий для забезпечення його хімічної сумісності. Для нейтральних середовищ виробники зазвичай пропонують такі види сталі, як вуглецева сталь, нержавіюча сталь 304, 316 та 316L, для легкого захисту від іржі, а також спеціальні сплави, такі як інконель або хастеллой, для впливу жорстких кислот або хлоридів. Фланець з нахлестним з'єднанням, навпаки, ніколи не контактує з рідиною, що переміщується, і може бути виготовлений з недорогої вуглецевої сталі, навіть якщо рідина є кислою. Порівняно з фланцями з твердих екзотичних металів, що працюють у агресивних середовищах, таке розділення матеріалів дозволяє значно заощадити кошти на покупку, на 40-60 відсотків.
Відповідність стандартам та діапазони розмірів
Фланці, виготовлені надійними виробниками оригінального обладнання (OEM), відповідають таким стандартам, як ASME B16.5, ASME B16.47, EN 1092-1, DIN, JIS B2220 та ГОСТ, тому їх можна використовувати будь-де у світі. Класи тиску варіюються від PN6 до PN160 (клас від 150# до 2500#), а розміри – від DN15 до DN5000, тому їх можна використовувати для всього: від контрольно-вимірювальних труб до водопровідних магістралей великого діаметра. Конструкція з плоским покриттям притискає прокладку до торцевого бурта, а не до фланцевого кільця. Це дозволяє швидко розбирати вузол, не пошкоджуючи ущільнювальні поверхні, що дуже корисно для систем, які потребують частої перевірки або очищення.
Порівняння фланців з нахлестним з'єднанням з іншими типами фланців: прийняття обґрунтованих рішень
Порівняння фланців з нахлестним з'єднанням з іншими типами фланців допомагає інженерам та командам з постачання вибрати правильне рішення для різних трубопровідних систем. Фланець з нахлестним з'єднанням в основному використовується в системах, що потребують частого демонтажу, легкого вирівнювання та економічної ефективності. Він працює разом із заглушкою, дозволяючи фланцу вільно обертатися, що спрощує монтаж та зменшує проблеми з вирівнюванням.
- Порівняно з фланцями з приварним з'єднанням, фланці з нахлестним з'єднанням легше встановлювати та замінювати, тоді як фланці зі зварним з'єднанням краще підходять для систем високого тиску та високих температур завдяки своїй міцній зварній конструкції. Однак фланці зі зварним з'єднанням дорожчі та потребують кваліфікованого зварювання.
- Фланці Slip-On дешевші та простіші в установці, але вони вимагають зварювання з обох боків і менш зручні в обслуговуванні. Натомість, фланці з нахлестним з'єднанням дозволяють повторно використовувати фланець, що робить їх більш придатними для систем, які потребують регулярної перевірки або заміни деталей.
- Фланці з розтрубним зварюванням зазвичай використовуються для труб малого діаметра та забезпечують хорошу герметичність, але вони обмежені за розміром і можуть стикатися з проблемами корозії в місці з'єднання. Фланці з нахлестним з'єднанням забезпечують кращу гнучкість у таких середовищах, що потребують складного обслуговування.
- Різьбові фланці не потребують зварювання та корисні для систем низького тиску, але вони можуть послаблюватися під дією вібрації та не ідеально підходять для умов високих температур. Глухі фланці, з іншого боку, використовуються для закриття кінців трубопроводів та виконують зовсім іншу функцію.
Загалом, фланці з нахлестним з'єднанням найбільше підходять для систем, які надають пріоритет зручності обслуговування, стійкості до корозії та експлуатаційній гнучкості, а не стійкості до екстремального тиску.
Найкращі виробники оригінального обладнання для високоякісних фланців з нахлестним з'єднанням: на що звернути увагу
Авторитетні виробники демонструють свою відданість справі, надаючи справжні знаки якості, які виходять за рамки того, що вони заявляють у своїй рекламі. Сертифікація ISO 9001 встановлює стандарт для систем управління якістю, а сертифікація API 6A підтверджує, що інструменти для роботи з тиском можна використовувати в нафтогазових операціях. Протоколи випробувань матеріалів (MTR) від сторонніх лабораторій, які містять перелік хімічного складу та механічних якостей виробів, забезпечують відстеження, яке відділи управління ризиками все більше шукають у важливих будівельних проектах.
Виробничі можливості та ретельність тестування
Кування у закритому штампі, обробка на верстатах з ЧПК, печі для термічної обробки та лабораторії неруйнівного контролю – все це частина потужностей, які передові виробники об'єднують для фланців з нахлестним з'єднанням. Таке вертикальне об'єднання позбавляє від затримок та нестабільної якості, пов'язаних з аутсорсингом, що виникає в розірваних лініях постачання. Гідростатичні випробування тиском переконуються в міцності конструкції, а позитивна ідентифікація матеріалу (PMI) за допомогою рентгенофлуоресцентних аналізаторів гарантує, що марки сплавів відповідають специфікаціям. Це запобігає катастрофічним збоям, які можуть статися через шахрайство із заміною марок, що іноді трапляється в каналах дисконтного постачання.
Сильні сторони регіонального виробництва
Європейські виробники приділяють багато уваги жорстким допускам та точному дотриманню стандарту EN 1092-1. Вони роблять це тому, що працюють у галузях, де точні вимірювання безпосередньо впливають на процеси автоматичного складання. Північноамериканські постачальники надають великого значення дотриманню стандарту ASME B16.5 та отриманню сертифікатів API, які важливі для енергетичної інфраструктури країни. Вони часто надають багато документів, щоб уникнути юридичних проблем у місцях, де судові позови є поширеним явищем. Азійські виробники, особливо китайські ковальські кластери, можуть пропонувати конкурентоспроможні оптові ціни без шкоди для якості, за умови належної перевірки постачальників. Це робить їх гарним вибором для великих закупівель, де вартість доставки за одиницю має великий вплив на життєздатність проекту.
Посібник із закупівель: Як ефективно купувати фланці для нахлестного з'єднання у виробників оригінального обладнання
Точне визначення вимог – це перший крок у стратегічних закупівлях. Запишіть клас тиску, діапазон температур, обробку поверхні (плоска поверхня є нормальним явищем для фланців з нахлестним з'єднанням) та будь-які відповідні цифри. Вибираючи матеріали, слід звернути особливу увагу на марки заглушки та опорного фланця, щоб отримати найкращу ціну. Запитайте розмірні моделі, щоб переконатися, що діаметр отвору відповідає характеристикам ваших труб. Невідповідності перешкоджають належному приляганню заглушок та послаблюють з'єднання.
Підвищуючи ефективність виробництва, оптові закупівлі знижують собівартість одиниці продукції, наприклад, для фланця з нахлестним з'єднанням . Зазвичай існують обмеження на кількість - 50, 200 та 500 штук. Але вам слід зважити витрати на зберігання запасів з перевагами нижчих цін, особливо для розмірів, специфічних для проекту, які не будуть використовуватися ні для чого іншого. Виготовлення на замовлення для нестандартних вимірювань додає від двох до чотирьох тижнів до стандартних виробничих циклів, що тривають від чотирьох до шести тижнів. Це означає, що ранні закупівлі дуже важливі для дотримання графіка проекту. Переконайтеся, що ви чітко розумієте вимоги до доставки. Наприклад, ціна FOB покладає відповідальність та ризик доставки на покупця, тоді як умови CIF включають фрахт та страхування, але можуть обмежувати вибір транспорту.
Перевірка постачальника запобігає виникненню проблем з якістю, які можуть поставити під загрозу безпеку заводу та терміни виконання проектів. Запитуйте рекомендації від аналогічних заявок у тій самій галузі, переглядайте записи скарг торгових груп та переконайтеся, що великі контракти включають право на інспекцію заводу. Умови оплати, які є поширеними в галузі, зазвичай це 30% депозит із залишком, що підлягає сплаті після перевірки або оформлення відвантажувальних документів, забезпечують баланс між безпекою постачальника та управлінням грошовими потоками. Акредитиви через відомі банки пропонують додаткову гарантію для іноземних угод на суму понад 50 000 доларів США.
Встановлення, обслуговування та оптимізація продуктивності фланців з нахлестним з'єднанням
Підготовка заглушки – це перший крок у правильному монтажі. Щоб переконатися, що зварне з'єднання відповідає стандартам, слід провести візуальний огляд, а для важливих робіт – рентгенографічне або ультразвукове дослідження. Позбавтеся будь-якої окалини, іржі або старого прокладочного матеріалу, які можуть бути на ділянках прокладки, ретельно їх очистивши. Перед паянням заглушки помістіть на неї задній фланець. Якщо це зроблено неправильно, його потрібно вирізати та переробити.
Нанесіть мастило для болтів на різьбу та опорні поверхні фланця нахлестного з'єднання, а потім за допомогою виміряних динамометричних ключів затягніть болти у зіркоподібному порядку. Не використовуйте ударні інструменти, які можуть призвести до надмірного стиснення болтів. Рекомендовані значення крутного моменту залежать від ширини болта, матеріалу та класу тиску фланця. Замість того, щоб гадати, перевірте інструкції виробника. Вибір прокладки впливає на те, наскільки добре вона герметизується. Для більшості випадків найкраще підходять спірально навиті прокладки з графітовим або PTFE-наповнювачем, тоді як розширені PTFE-прокладки можуть справлятися з шорсткими поверхнями в умовах низького тиску. Оскільки поверхні не призначені для щільного прилягання, кришки кільцевих з'єднань (RTJ) рідко підходять до фланців нахлестного з'єднання.
Планові перевірки слід проводити кожні шість місяців, щоб виявити очевидні витоки, корозію на непокритих поверхнях фланців та втрату натягу болтів. Поворотний опорний фланець полегшує повторне затягування без вимикання системи. Просто вийміть болти, поверніть фланець до нових отворів для болтів, якщо ви побачите нерівномірний знос, і знову затягніть їх. Ця функція подовжує термін служби в місцях, схильних до тряски, таких як насосні станції або компресорні платформи. Для заглушок, які мають ерозію або іржу, потрібно замінити лише зварну деталь. Опорні фланці можна використовувати повторно, що економить гроші на додаткових запасах деталей порівняно з системами суцільних фланців, які потребують заміни всього блоку.
Висновок
Щоб вибрати найкращих виробників оригінального обладнання (OEM) для фланців з нахлестним з'єднанням , вам потрібно знайти баланс між технічними вимогами та навичками постачальника, які виходять за рамки каталогів продукції. Виробники якісних матеріалів демонструють свою цінність, дотримуючись суворих процедур тестування, дотримуючись міжнародних стандартів, відстежуючи матеріали та інтегруючи виробництво, щоб підтримувати якість у всіх обсягах замовлення. Унікальна двосекційна конструкція відповідає конкретним потребам галузі, таким як зниження витрат у корозійному середовищі, спрощення обслуговування та гнучкий монтаж. Ці причини роблять цю конструкцію кращою за простіші типи фланців у певних ситуаціях. Важливо чітко розуміти, що вам потрібно, уважно перевіряти постачальників та знати, як вибір матеріалів, рівні тиску та точність вимірювання впливають на довгострокову роботу системи та загальну вартість володіння.
FAQ
1. Чи можуть фланці з нахлестним з'єднанням працювати під високим тиском?
Для помірного тиску до класу 600 (PN100) ці фланці добре підходять. Однак фланці зі зварною шийкою міцніші для тиску понад 1500 psi. Форма вільної підкладки робить її менш стійкою до втоми, ніж цілісні конструкції маточин, тому дуже важливо перевірити застосування.
2. Як виробники оригінального обладнання (OEM) забезпечують стабільність якості?
Виробники з високою авторитетністю використовують кілька етапів перевірки, включаючи перевірку розмірів матеріалів, що надходять, перевірку їх під час виготовлення продукту, проведення остаточних гідростатичних випробувань та проведення аналізу PMI перед відправкою. Схвалення третьою стороною від таких груп, як Lloyd's Register або TÜV, надає незалежне підтвердження, а протоколи випробувань надсилаються з кожною партією, щоб їх можна було відстежувати.
3. Чи значно затримують доставку нестандартні розміри?
Для розмірів, які не є стандартними, потрібні модифікації штампів або оснащення, що зазвичай додає від 2 до 4 тижнів до звичайного часу очікування. Коли плани проекту стислі, планування закупівель з урахуванням розмірів, що є в наявності виробника (найчастіше DN50, DN80, DN100 та DN150), пришвидшує доставку.
Співпрацюйте з HONG KAI FORGING для отримання надійних фланцевих рішень
Компанія Shanxi Hongkai Forging має все, що потрібно менеджерам із закупівель від надійного постачальника фланців з нахлестним з'єднанням . Наш повноцінний виробничий завод розташований у центрі кування в Китаї, зокрема в окрузі Дінсян провінції Шаньсі. Він виготовляє фланці DN15–DN4000, що відповідають стандартам ASME B16.5, EN 1092-1, DIN, JIS B2220 та ГОСТ. Ви можете вибрати матеріали з вуглецевої сталі та екзотичних сплавів. Пряме заводське ціноутворення позбавляє від націнок, які дистриб'ютори додають понад ціну. Крім того, кожне замовлення проходить суворі перевірки контролю якості, такі як гідравлічні випробування, перевірка PMI та перевірка вимірювань. Наша команда експертів допомагає у виборі правильного матеріалу, переконуючись у правильності показника тиску, та надає пропозиції на основі застосування, які покращують продуктивність та скорочують витрати. Ви можете обговорити потреби вашого проекту, отримати звіти про випробування матеріалів або домовитися про аудит заводу, надіславши електронного листа на адресу kevin.zhao@hkflange.com . Відвідайте hkflange.com , щоб переглянути повний асортимент нашої продукції та дізнатися, як наш багаторічний досвід у куванні може допомогти вам отримати деталі, що відповідають вашим найстислішим термінам та найсуворішим стандартам.
Посилання
1. Американське товариство інженерів-механіків. ASME B16.5: Фланці для труб та фланцеві фітинги NPS від 1/2 до 24, метричний/дюймовий стандарт. Нью-Йорк: ASME Press, 2020.
2. Європейський комітет зі стандартизації. EN 1092-1: Фланці та їх з'єднання - Круглі фланці для труб, клапанів, фітингів та аксесуарів, позначені PN - Частина 1: Сталеві фланці. Брюссель: CEN Publications, 2018.
3. Бехт, Карл IV. Технологічні трубопроводи: Повний посібник з ASME B31.3. Нью-Йорк: ASME Press, 2019.
4. Еско, Кіт. Посібник з оцінки трубопроводів та трубопроводів: Том 1. Оксфорд: Gulf Professional Publishing, 2016.
5. Парішер, Рой А. та Ріа, Роберт А. Креслення та дизайн труб, третє видання. Уолтем: Gulf Professional Publishing, 2012.
6. Сміт, Пітер Р. Основи проектування трубопроводів: методи креслення та проектування для технологічних застосувань. Х'юстон: Видавництво Gulf Publishing Company, 2007.
Чітка комунікація та надійна технічна підтримка