- Англійська
- Французька
- Німецька
- Португальська
- Іспанська
- Російська
- Японська
- Корейська
- Арабська
- Грецька
- Німецька
- Турецька
- Італійська
- Данська
- Румунська
- Індонезійська
- Чеська
- Африкаанс
- Шведська
- Польська
- Баскська
- Каталонська
- есперанто
- Хінді
- Лаоська
- Албанська
- Амхарська
- Вірменська
- Азербайджанська
- білоруський
- Індія
- Боснійська
- Болгарська
- кебуано
- чічева
- корсіканец
- Хорватська
- Нідерландська
- Естонська
- Філіппінська
- Фінська
- фриз
- Галісійська
- Грузинська
- Гуджараті
- Гаїтянський
- хауса
- гавайський
- Іврит
- хмонг
- Угорська
- Ісландська
- ігбо
- Яванська
- Каннада
- Казахська
- Кхмерська
- Курдська
- киргизький
- Latin
- Латвійська
- Литовська
- Люксембу..
- Македонська
- малагасієць
- малайський
- Малаялам
- Мальтійська
- маорі
- Маратхі
- Монгольська
- Бірманська
- Непальська
- норвежець
- Пушто
- Перська
- панджабі
- Сербська
- сесото
- Сінгальська
- Словацька
- Словенська
- Сомалійська
- Самоа
- Шотландський гельський
- Shona
- Sindhi
- Суданська
- Суахілі
- таджицький
- Тамільська
- Телугу
- Тайська
- Українська
- Урду
- Узбецька
- В'єтнамська
- Валлійська
- коса
- ідиш
- йоруба
- Зулуська
Які межі тиску для різьбового фланцевого з'єднання?
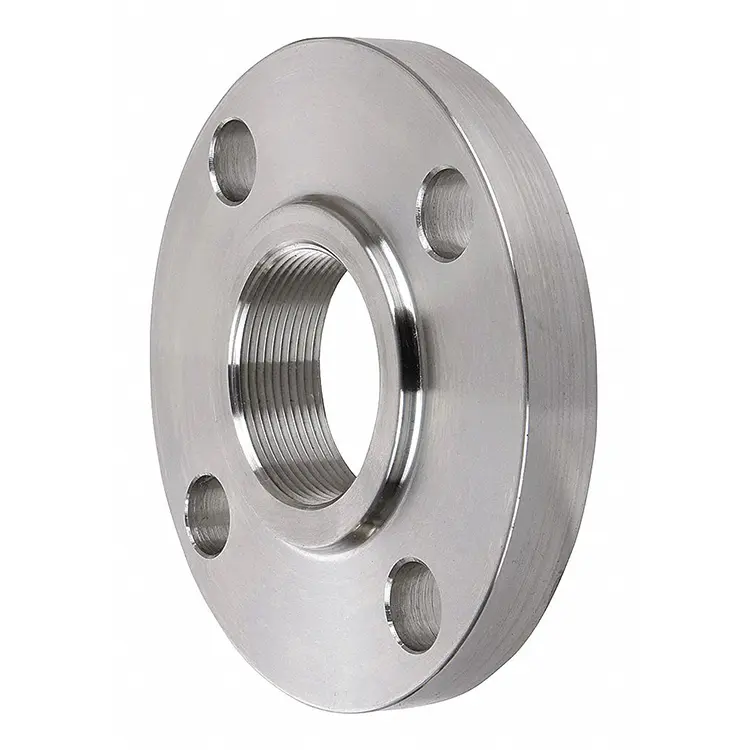
Щоб допомогти покупцям та інженерам-проектувальникам вибрати правильні деталі труб для промислового використання, їм потрібно знати, який тиск можуть витримувати різьбові фланцеві з'єднання. Цей тип пластини має отвори NPT зсередини, що відповідають стандартам ASME B1.20.1. Таким чином, він може автоматично підключатися до ліній, які мають різьбу зовні, без необхідності зварювання. Це залежить від типу матеріалу, номера класу фланця, температури, ступеня контакту різьби та того, наскільки добре вона була зроблена. Якщо температура кімнатна, ASME B16.5 вказує, що різьбові з'єднання з вуглецевої сталі класу 150 можуть витримувати тиск до 285 фунтів на квадратний дюйм. Типи класу 300 можуть витримувати тиск до 740 фунтів на квадратний дюйм. Для вищих класів ці межі значно підвищуються. Також дуже важливий матеріал, який ви використовуєте. Сталі, такі як нержавіюча сталь ASTM A182 F316, можуть витримувати кислотні середовища, не ослабляючись. Це безпосередньо впливає на те, наскільки добре тиск працюватиме в довгостроковій перспективі та наскільки безпечною буде система.
Розуміння різьбових фланців та їх меж тиску
Різьбові з'єднання – це тип різьбових фланців, створених для допомоги людям у місцях, де зварювання неможливе або занадто небезпечне. У цьому випадку замість зварювання використовується зігнута внутрішня різьба, щоб створити механічне ущільнення та щільно прилягати один до одного.
Як конструкція різьби впливає на здатність до тиску?
Кожен гребінь і корінь різьби NPT мають форму кута 60 градусів, що створює щільне ущільнення металу до металу під час складання. Опір тиску залежить від достатнього зачеплення різьби, зазвичай щонайменше трьох повністю зачеплених різьб. Більша площа контакту покращує розподіл навантаження та зменшує внутрішнє напруження. Низька якість різьби, така як шорсткі або пошкоджені поверхні, створює точки руйнування під циклічним тиском. Точна обробка забезпечує рівномірний розподіл навантаження по всій різьбі, запобігаючи локалізованому перенапруженню. Тому правильна точність проектування та виготовлення є критично важливою для підтримки цілісності з'єднання та досягнення максимальної продуктивності під тиском у різьбових з'єднаннях.
Міцність матеріалу та опір тиску
Вибір матеріалу безпосередньо визначає допустиму міцність під тиском. Вуглецева сталь ASTM A105 пропонує високу міцність та економічну ефективність для загального застосування до 538°C, тоді як нержавіючі сталі, такі як F304 та F316, забезпечують чудову стійкість до корозії в агресивних середовищах. Межа текучості визначає межу, за якої відбувається деформація під впливом тиску. Коли кільцеве напруження перевищує цю межу, виникають незворотні пошкодження. Правильна специфікація матеріалу включає коефіцієнти запасу міцності на коливання тиску, теплове розширення та повзучість. Вибір правильного сплаву забезпечує довговічність, підтримує структурну цілісність та збалансовує вартість з довгостроковою продуктивністю в складних умовах експлуатації.
Фактори навколишнього середовища, що впливають на цілісність суглобів
Термоциклічне розширення та стискання викликає розширення та стискання, що створює напругу в різьбових з'єднаннях та з часом послаблює матеріали. Невідповідні швидкості теплового розширення між компонентами збільшують деформацію під дією змін температури. Корозія ще більше зменшує зчеплення з різьбою, особливо в хімічно агресивних середовищах або середовищах зі змішаними металами, де гальванічні ефекти прискорюють деградацію. Вібрація та циклічні механічні навантаження зменшують попереднє натягнення, що погіршує герметичність. Для підтримки цілісності з'єднання необхідні методи утримання, такі як фіксатори різьби. Врахування факторів навколишнього середовища під час проектування та монтажу допомагає зберегти герметичність та забезпечує довгострокову надійність у динамічних промислових умовах.
Номінальний тиск відповідно до стандартів проектування різьбових фланців
Який найбезпечніший тиск і температуру може витримувати деталь труби? Міжнародні групи стандартизації встановлюють ці показники для класу різьбових фланців . Команди, які закуповують товари, можуть використовувати ці моделі для порівняння товарів з усього світу, використовуючи один і той самий набір критеріїв.
Система класів тиску ASME B16.5
Стандарт ASME B16.5 визначає класи тиску, включаючи 150, 300, 400, 600, 900, 1500 та 2500, що вказує на допустимий тиск за певних температур. Наприклад, фланці з вуглецевої сталі класу 150 витримують тиск близько 285 фунтів на квадратний дюйм при 38°C, але менше за вищих температур через знижену міцність матеріалу. Вищі класи, такі як 300 та 600, витримують значно вищий тиск. Різьбові з'єднання зазвичай обмежені меншими розмірами, зазвичай NPS 2 дюйми та менше, оскільки герметизація та складання стають складнішими при більших діаметрах. Ці класифікації забезпечують стандартизовану основу для безпечного проектування та вибору.
Європейський стандарт EN 1092-1 та номенклатура тиску
У європейських стандартах використовуються значення PN, виражені в барах, від PN6 до PN160 для різних застосувань під тиском. EN 1092-1 охоплює розміри різьбових фланців від DN10 до DN100, що приблизно відповідає NPS від 3/8" до 4". Під час міжнародного постачання ретельне порівняння специфікацій EN та ASTM забезпечує сумісність. Документація, що підтверджує походження матеріалу, його сортування та відповідність вимогам, є важливою для забезпечення якості. Випробування під тиском та звіти про перевірку третіх сторін підтверджують, що компоненти відповідають необхідним стандартам. Розуміння регіональної номенклатури допомагає командам закупівель уникати помилок у специфікаціях та забезпечує надійну інтеграцію в глобальні трубопровідні системи.
Протоколи тестування та забезпечення якості
Фланці зазвичай випробовують під тиском, що в 1.5 раза перевищує їхній номінальний робочий тиск, щоб підтвердити цілісність конструкції. Ці випробування виявляють виробничі дефекти, невідповідності матеріалів та проблеми з розмірами перед використанням у польових умовах. Тривалість випробувань залежить від розміру компонента та стандартів. Пневматичні випробування використовують газ замість рідини, але обмежуються нижчими тисками з міркувань безпеки. Сертифікована продукція включає таку документацію, як звіти про випробування матеріалів, перевірки розмірів та результати випробувань під тиском. Ці записи підтверджують процеси контролю якості та забезпечують відстеження, гарантуючи, що компоненти відповідають очікуваним експлуатаційним характеристикам та нормативним вимогам.
Порівняння граничних тисків різьбових фланців з іншими типами фланців
Міцність під тиском – це лише один із багатьох факторів, які впливають на вибір різьбового фланця. Кожен метод фланцевого з'єднання має свої переваги та недоліки, які залежать від застосування.
Характеристики різьбової та зварної шийки
Різьбові версії того ж класу не можуть витримувати такий високий тиск, як фланці зі зварним шийкою. Це пояснюється тим, що різьбові з'єднання концентрують напругу в одному місці, але конструкції зварних шийок розподіляють її рівномірніше. Фланці зі зварним шийкою класу 2500 можуть витримувати тиск понад 6000 psi, але різьбові конструкції – ні. Зона термічного впливу, яка утворюється під час зварювання, може послабити матеріал, якщо за нею не стежити. Різьбові з'єднання, з іншого боку, не змінюють властивостей основного матеріалу через з'єднання. Це особливо корисно під час з'єднання труб із захисними покриттями, які зварювання може зруйнувати.
Фланці для насаджування та застосування в умовах помірного тиску
Для завершення з'єднання насадним фланцем потрібні два кутові зварні шви, один внутрішній, а інший зовнішній. Їхні номінальні тиски знаходяться посередині між різьбовими та зварними еквівалентами. Щоб з'єднати їх разом, потрібне зварювальне обладнання та дозвіл на гарячі роботи, що позбавляє головної переваги різьбових з'єднань у небезпечних місцях. Якщо порівняти насадні конструкції з різьбовими, монтаж стає складнішим через зварювання. При зварюванні доводиться мати справу з такими речами, як кваліфікація зварювальника, специфікації процедури та вимоги до контролю після зварювання, з якими взагалі не доводиться мати справу при різьбових з'єднаннях. Проектні графіки виграють від легшого монтажу, який дозволяють різьбові версії.
Швидкість встановлення та доступність обслуговування
Встановлення різьбових з'єднань займає на 40–60% менше часу, ніж зварних. Стандартні гайкові ключі можна використовувати для розбирання різьбових з'єднань без необхідності різання або шліфування, що дозволяє командам з технічного обслуговування знімати обладнання, не пошкоджуючи його. Це дуже корисно на пілотних заводах, тимчасових технологічних лініях та системах, які потребують частої переналаштування. Краще використовувати різьбові конструкції для глухих фланців, які використовуються лише тимчасово, або в точках зростання в майбутньому, з якими потрібно буде часто працювати. Можливість знімати та встановлювати з'єднання назад, не пошкоджуючи жодних деталей, знижує довгострокові витрати на обслуговування та час простою системи.
Найкращі методи встановлення для забезпечення максимальної пропускної здатності під тиском
Якщо використовувати правильні методи монтажу, різьбові фланцеві з'єднання прослужать так довго, як обіцяють. Якщо використовувати методи, що пошкоджують з'єднання, навіть найкращі деталі зламаються раніше, ніж слід.
Підготовка та перевірка різьби
Перш ніж складати деталі разом, переконайтеся, що різьба чиста, щоб на ній не було виробничих масел, бруду або продуктів корозії, які можуть блокувати контакт металу з металом. Перегляньте форму різьби, щоб переконатися, що вона ціла; зверніть увагу на наявність пошкоджень, перехресного нарізання різьби або надмірного зносу, які можуть вплинути на якість зчеплення. Різьбоміри перевіряють розміри різьби, щоб переконатися, що вони відповідають допускам. Дотримуйтесь інструкцій на упаковці щодо використання або стрічки PTFE, або анаеробного герметика для різьби. Стрічку PTFE потрібно обмотати навколо різьби три-п'ять разів, щоб вона не відірвалася під час складання. Анаеробні герметики заповнюють невеликі зазори та роблять ущільнення міцнішим після складання, але не слід використовувати обидва одночасно, оскільки це залежить від розміру зазору.
Послідовність застосування крутного моменту та затягування
Недостатньо туге затягування не означає достатньо добре герметизацію, а занадто туге прилягання може пошкодити або зіпсувати різьбу. Технічні характеристики крутного моменту враховують розмір різьби, матеріал та умови змащення. Зазвичай ви затягуєте до міцності, а потім додаєте більше обертів залежно від розміру труби, приблизно 2-3 оберти для NPS 1/2" та 4-5 обертів для NPS 2". Ви можете точно контролювати силу затягування за допомогою динамометричного ключа, якщо знаєте, чого вимагає застосування. Поступове, рівномірне затягування запобігає згинанню або перекісуванню, що призводить до нерівномірного розподілу напруження. Для фланцевих вузлів з кількома болтами необхідні зіркоподібні послідовності затягування, щоб забезпечити паралельність поверхонь фланців та рівномірне стиснення прокладки.
Огляд і профілактичне обслуговування
Якщо ви регулярно проводите візуальний огляд з'єднання, ви можете виявити ранні ознаки пошкодження, перш ніж воно повністю зламається. Шукайте плями просочування, продукти корозії або механічні пошкодження, які свідчать про порушення цілісності з'єднання. Тепловізійне зображення може виявити різницю в температурі, яка вказує на внутрішні витоки або обмеження потоку. Щоб усунути нещільні з'єднання, спричинені термоциклуванням, вібрацією або повзучістю прокладки, слід регулярно перевіряти герметичність з'єднань. Це особливо важливо протягом перших кількох тижнів після встановлення, коли все починає стабілізуватися. Системи, які відстежують дати встановлення, значення крутного моменту та результати перевірок, можуть використовувати аналіз тенденцій, щоб знайти з'єднання, які потребують ремонту.
Міркування щодо закупівлі різьбових фланців для застосувань високого тиску
Якщо ви хочете досягти високої якості закупівель різьбових фланців , вам потрібно звертати увагу не лише на початкову ціну за одиницю. Правильне джерело впливає на якість продукту, надійність доставки та загальну вартість володіння протягом життєвого циклу проекту.
Перевірка сертифікації та кваліфікація постачальника
Надійні виробники нададуть вам звіти про випробування матеріалів (MTR), у яких зазначено хімічний склад та механічні властивості кожної виробничої плавки. Ці сертифікати доводять, що матеріали відстежувалися від сталеливарного заводу до кінцевого устаткування, що саме для цього потрібні системи якості. Сертифікація ISO 9001 доводить, що постачальники мають задокументовані системи управління якістю, але виробництво чудової продукції вимагає більше, ніж просто дотримання кроків. Інспекційні служби від третьої сторони гарантують правильність вимірювань, марок матеріалів та номінального тиску. Для важливих застосувань ви можете вимагати проведення випробувань за участю спостерігачів, коли ваші представники спостерігають за випробуваннями під тиском та переглядають документи перед схваленням відвантаження. Ця інвестиція запобігає дорогим збоям у польових умовах та затримкам проекту.
Вплив вибору матеріалу на продуктивність та вартість
Ви можете отримати максимальну віддачу від своїх грошей, використовуючи вуглецеву сталь ASTM A105 для загального використання, яка не іржавіє. З іншого боку, нержавіючі сталі в 3–4 рази дорожчі, але не іржавіють у хімічній переробці та морському середовищі. Аналіз витрат і вигод для кожного проекту зважує вищі початкові витрати на матеріали порівняно з довшим терміном служби та нижчими витратами на обслуговування. Стандартні матеріали не завжди підходять для певних застосувань. Наприклад, хром-молібденові сплави можуть вимагати міцності вище 540°C, тоді як матеріали для кріогенної експлуатації можуть вимагати гнучкості при -46°C і нижче. Спеціалізовані марки збільшують терміни виконання та собівартість одиниці продукції, тому важливо встановити специфікації на ранній стадії, щоб дотримуватися графіків.
Оптові замовлення та управління термінами виконання замовлень
Купуючи оптом, ви можете скористатися перевагами економії на масштабі, щоб отримати нижчі ціни за одиницю та переконатися, що у вас завжди є запаси для поетапних будівельних проектів. Такі виробники, як HONG KAI FORGING, пропонують конкурентні цінові структури для оптових замовлень і можуть виготовляти вироби розмірами від DN15 до DN5000. Легше продовжувати купувати у тих самих кваліфікованих постачальників. Доставка стандартних різьбових з'єднань з вуглецевої сталі поширених розмірів може зайняти від 2 до 4 тижнів. Однак для великих розмірів або екзотичних сплавів це може зайняти від 8 до 12 тижнів. Термінові замовлення коштують дорожче, але вони дають вам варіанти у разі непередбачених змін у графіках вашого проекту.
Висновок
Коли йдеться про різьбові фланцеві з'єднання, вони можуть витримувати різний тиск залежно від класу міцності, марки матеріалу, якості різьби, способу її встановлення та способу використання. Стандарти ASME B16.5 та EN 1092-1 – це надійні способи визначення правильних номінальних тисків, які зазвичай коливаються від 285 фунтів на квадратний дюйм для класу 150 до кількох тисяч фунтів на квадратний дюйм для вищих класів. Щоб з'єднання служило довго, слід вибрати правильний матеріал, зробити це правильно та регулярно обслуговувати. Знання цих речей допомагає фахівцям із закупівель вибирати різьбові з'єднання, які відповідають експлуатаційним потребам, є економічно ефективними та можуть витримувати тиск. Співпраця з кваліфікованими виробниками також допомагає проектам досягати успіху, надаючи технічну підтримку та надійну доставку.
FAQ
1. Який максимальний тиск може витримувати стандартний різьбовий фланець?
Стандарт ASME B16.5 стверджує, що різьбові фланцеві з'єднання з вуглецевої сталі класу 150 можуть витримувати тиск до 285 фунтів на квадратний дюйм за кімнатної температури. Версії класу 300 можуть витримувати тиск до 740 фунтів на квадратний дюйм, а версії класу 600 – до 1480 фунтів на квадратний дюйм. Однак ці обмеження знижуються з підвищенням температури, оскільки матеріал стає менш міцним. Розмір також має значення – різьба меншого діаметра може витримувати вищий тиск, ніж різьба більшого діаметра того ж класу, оскільки на різьбу діє менша пряма сила.
2. Чи можуть різьбові з'єднання працювати в умовах високих температур?
Для прикладу, вуглецева сталь ASTM A105 може працювати до 538°C, але з підвищенням температури зростає і її номінальний тиск. З іншого боку, нержавіюча сталь може витримувати вищі температури і при цьому не іржавіти. Термоциклування викликає розтягувальні напруги, які з часом можуть послаблювати різьбу, тому її потрібно регулярно підтягувати. Для екстремальних температур можуть бути кращими зварні альтернативи, оскільки вони краще працюють за високих температур.
3. Як вибір матеріалу впливає на характеристики тиску?
Якщо ви оберете правильний матеріал для роботи та умов експлуатації, ви можете бути впевнені, що система залишатиметься безпечною, а тиск не змінюватиметься з часом. Наприклад, нержавіюча сталь F316 міцніша за F304 і може витримувати вищий тиск у агресивних середовищах. Леговані сталі міцніші за високих температур, ніж вуглецева сталь. Корозія з часом зменшує товщину стінки та різьбове зчеплення, що знижує міцність під тиском.
Співпрацюйте з HONG KAI FORGING для отримання надійних рішень з різьбовими фланцями
Компанія HONG KAI FORGING виробляє прецизійні різьбові фланці, що відповідають стандартам ASME B16.5, EN 1092-1, DIN та JIS B2220 для вимогливих промислових застосувань. Розташовані в окрузі Дінсян — центрі ковки Китаю, наші інтегровані виробничі потужності поєднують кування, термічну обробку, прецизійну механічну обробку та комплексні випробування під одним дахом. Ми постачаємо з'єднання з вуглецевої, нержавіючої та легованої сталі від DN15 до DN5000 у класах тиску від PN6 до Class 2500. Наші системи відстеження матеріалів та протоколи гідростатичних випробувань гарантують, що кожен компонент відповідає сертифікованим специфікаціям перед відправкою. Як визнаний постачальник різьбових фланців, що обслуговує енергетичний, нафтохімічний, водоочисний та важкий промислові сектори по всій Північній Америці та Європі, ми розуміємо критичну важливість якості, документації та своєчасної доставки. Зверніться до kevin.zhao@hkflange.com сьогодні, щоб обговорити вимоги до вашого проекту, запросити сертифікати матеріалів або отримати котирування на оптові закупівлі. Наша технічна команда надає рекомендації щодо конкретних застосувань, оптимізуючи продуктивність, відповідність вимогам та економічну ефективність ваших інвестицій у інфраструктуру.
Посилання
Американське товариство інженерів-механіків (2021). «ASME B16.5: Фланці для труб та фланцеві фітинги NPS від 1/2 до NPS 24, метричний/дюймовий стандарт». Нью-Йорк: ASME International.
1. Європейський комітет зі стандартизації (2018). «EN 1092-1: Фланці та їх з’єднання – Круглі фланці для труб, клапанів, фітингів та аксесуарів, позначені PN – Частина 1: Сталеві фланці». Брюссель: CEN.
2. Найяр, Мохіндер Л. (2019). «Довідник з трубопроводів, восьме видання». Нью-Йорк: McGraw-Hill Education Professional.
3. Сміт, Пітер Р. та Заппе, Р. В. (2020). «Довідник з вибору клапанів: Основи інженерії для вибору правильної конструкції клапана для кожного промислового застосування, шосте видання». Оксфорд: Gulf Professional Publishing.
4. Американський інститут нафти (2020). «Стандарт API 6A: Обладнання для гирл свердловин та різдвяних ялинок, двадцять перше видання». Вашингтон: Видавництво API.
5. Бехт, Карл IV (2017). «Технологічні трубопроводи: Повний посібник з ASME B31.3, четверте видання». Нью-Йорк: ASME Press.
Чітка комунікація та надійна технічна підтримка